The post When Your Lab Results Don’t Match the Supplier’s COA: A Practical Guide to Botanical Ingredient Testing appeared first on Changhong Chemical.
]]>A botanical ingredient arrives with a certificate of analysis reporting 98.0% assay. Your laboratory tests the shipment and reports 95.1%.
Should you reject the material, request a replacement, or repeat the analysis?
First, establish whether the two laboratories measured the same characteristic on the same reporting basis. Differences in sample preparation, reference standards, filtration, and calculations can produce results that appear contradictory.
This guide explains what to check before drawing a conclusion—and how laboratory equipment, glassware, and consumables affect the investigation.
Editorial disclosure: Changhong Chemical and Longchang Chemical are affiliated businesses within the same corporate group.
1. Check What the Reported Percentage Means
Before comparing numbers, compare their definitions.
An entry such as “98% by HPLC” leaves several questions unanswered:
- Does it represent chromatographic area percentage or a quantitative assay?
- Is the result reported on an as-received, dried, or anhydrous basis?
- Does it describe one identified compound or a group of compounds?
- Is it a specification limit or the measured result for that batch?
A product specification describes the acceptance requirements. A batch COA records the results or conformity statements for a particular lot. These documents serve different purposes.
A hypothetical example: 98.0% and 95.1% may be compatible
Assume a material has:
| Parametro | Hypothetical value |
|---|---|
| Assay reported on an anhydrous basis | 98.0% |
| Water content of the received sample | 3.0% |
| Corresponding assay on an as-received basis | 95.06% |
If the method requires only a water correction, the relationship is:
As-received assay = Anhydrous assay × (1 − Water fraction)
98.0% × 0.970 = 95.06%
In this simplified example, a result of approximately 95.1% does not necessarily contradict 98.0%. The reporting basis explains the apparent difference.
This calculation is illustrative, not a result for any commercial product. It should not be applied to chromatographic area percentages or to methods requiring different corrections.
Also, do not automatically substitute loss on drying for water content. Loss on drying can include other volatile substances, whereas Karl Fischer analysis specifically determines water when appropriately applied to the sample. Sartorius explains the distinction.
2. Confirm the Sample Before Troubleshooting the Instrument
Start with traceability.
Check that the supplier’s COA, the container label, and your laboratory record identify the same lot and grade. Then review how the test sample was obtained and handled.
Questions worth asking include:
- Was the sample collected according to an appropriate sampling plan?
- Was any required mixing performed before subsampling?
- Was the container exposed to moisture or unsuitable storage conditions?
- Were the supplier’s and receiving laboratory’s samples taken at different times?
- Is a retained sample available for investigation?
Repeatedly testing one small portion cannot establish whether that portion represents the shipment.
Record the sampling and storage history before opening another container or preparing additional solutions. This information helps distinguish a sampling issue from an analytical difference.
3. Review Weighing and Dilution Together
The concentration reaching the instrument depends on every preparation step.
Balance readability is not minimum sample weight
A balance displaying 0.1 mg does not automatically provide acceptable accuracy for every small sample mass. Its minimum usable weight depends on performance under actual operating conditions and the uncertainty acceptable for the measurement. METTLER TOLEDO describes these factors.
Check whether both the sample and reference standard were weighed within the balance’s qualified working range.
Also review:
- Static electricity, drafts, and unstable readings.
- Moisture uptake during weighing.
- Material remaining on weighing vessels or transfer tools.
- Transcription errors in recorded masses.
Treat glassware as part of the measurement
For quantitative preparation, use volumetric equipment appropriate to the method and required accuracy.
Confirm the flask volume, pipette setting, dilution sequence, and units. Check that all required transfers were quantitative and that solutions were mixed adequately.
Reconstruct the full dilution calculation from the original records. A missed intermediate dilution or incorrect volume entry can create a consistent discrepancy even when the chromatograms look normal.
4. Investigate Extraction and Filtration
A clear solution does not, by itself, prove that sample preparation was suitable.
For botanical materials, review whether the specified preparation recovers the target constituent adequately from the sample matrix. Relevant variables may include solvent composition, extraction time, temperature, and the ratio of sample mass to solvent volume.
Changing these conditions without establishing their effect can make results difficult to compare.
A syringe filter can change more than particle content
Filter selection requires attention to solvent compatibility, analyte recovery, and substances released from the filter. Pore size alone is insufficient. Agilent discusses filtration recovery and chemical cleanliness.
During method development or an approved investigation, useful comparisons may include:
| Check | Question it helps answer |
|---|---|
| Filtered solvent blank | Does the filter introduce interfering signals? |
| Suitable alternative membrane materials | Does analyte recovery depend on the membrane? |
| Successive filtrate portions | Does recovery change as more solution passes through? |
| An established, suitable reference preparation | Does filtration introduce measurable bias? |
Define acceptance criteria according to the method’s intended performance. Do not assume that a membrane suitable for one ingredient will perform equally well for another.
Any comparison preparation must remain compatible with the analytical system; particle-containing samples should not be injected simply to obtain an “unfiltered” result.
5. Distinguish HPLC Area Percentage from Quantitative Assay
A large main peak is useful information, but it does not establish every aspect of material quality.
Chromatographic area percentage expresses the proportion of integrated detector response assigned to a peak under specified conditions. Quantitative assay uses a defined calibration and calculation procedure to estimate the amount of an analyte.
These results are not automatically interchangeable.
Detector response varies between compounds, and the method must adequately separate the analyte from relevant interference. Agilent describes area-based purity estimation, while Merck’s method-development guidance explains the importance of specificity and other validation characteristics. Agilent purity estimation, Merck HPLC method development.
For a result comparison, request enough information to understand:
- The measurement and calibration approach.
- Reference standard identity and assigned value.
- Relevant chromatographic conditions.
- Integration and calculation rules.
- System suitability results.
- Reporting basis and correction factors.
A chromatogram without its method and calculation context may not resolve the disagreement.
Also distinguish repeated injections from independent preparations. Repeated injections of one vial mainly examine injection and instrumental repeatability. Separately weighing and preparing samples helps evaluate variability introduced earlier in the procedure.
6. Check the Reference Standard and Solution History
Two laboratories can use similar equipment yet obtain different results if their standards or solutions differ.
Review the reference standard’s documentation, assigned value, storage conditions, and applicable validity period. Confirm that any required correction was applied consistently and was not counted twice.
Then examine the prepared solutions:
- Were they analysed within an established period of stability?
- Were storage conditions appropriate?
- Was evaporation possible?
- Were visible precipitation or other changes recorded?
- Were the standard and sample handled consistently with the method?
These questions help identify whether the comparison involves equivalent solutions, rather than merely equivalent instrument settings.
7. Request a Useful Documentation Package
An efficient supplier discussion starts with a precise request.
For botanical ingredients, ask for the current specification and COA for the relevant lot, together with sufficient method information to interpret the reported result. Buyers exploring materials through Longchang extracts can use the following checklist when requesting documentation and samples.
| Information to request | Why it matters |
|---|---|
| Product identity, grade, and lot number | Connects the documents to the material being evaluated |
| Current specification | Identifies the agreed acceptance requirements |
| Lot-specific COA | Distinguishes batch results from advertised grades |
| Assay definition, units, and reporting basis | Establishes whether results are comparable |
| Method reference and revision | Identifies the analytical procedure |
| Relevant sample preparation and calculation details | Supports investigation of differences |
| Reference standard information | Clarifies the quantitative basis |
| Supporting chromatograms, where available | Helps assess separation and integration |
A concise request might read:
Please provide the current specification and COA for the proposed lot, including the assay method reference, reporting basis, and reference standard information. To support comparison with our incoming inspection, please also provide relevant sample preparation, calculation, and chromatographic information where available.
Not every supplier can disclose a complete proprietary method. The immediate objective is to obtain enough information for a meaningful technical comparison.
8. Investigate Differences Without Testing Until Something Passes
If the discrepancy remains, agree on a documented investigation.
Preserve the original results and records. Check calculations and preparation history, then select further work based on a specific hypothesis—for example, a reporting-basis difference, filter-related loss, or incomplete extraction.
Possible next steps include independent preparations, testing an appropriately retained sample, or arranging comparison testing with an agreed method. Additional testing should follow the laboratory’s quality procedures; a favourable repeat result does not automatically invalidate the original result.
Keep the investigation proportionate to the decision. Confirming an assay discrepancy does not resolve separate questions about identity, contaminants, or suitability for the intended application.
The most useful outcome is a documented explanation of the difference, supported by evidence, and a clear basis for accepting, rejecting, or further evaluating the material.
The post When Your Lab Results Don’t Match the Supplier’s COA: A Practical Guide to Botanical Ingredient Testing appeared first on Changhong Chemical.
]]>The post A Senior Researcher’s Practical Guide to Safe Photoinitiator Handling appeared first on Changhong Chemical.
]]>Guida pratica di un ricercatore senior alla manipolazione sicura dei fotocatalizzatori
Non lasciate che la luce danneggi le vostre cellule:
Note sul campo di un ricercatore di laboratorio senior sulla manipolazione sicura dei fotocatalizzatori
Introduzione
Conoscere i reagenti: Non lasciatevi ingannare dalle etichette "non pericolose".
Questo è un classico irritazione della pelle e delle mucose.
E per il lavoro con le cellule:
Le alte concentrazioni di fotoiniziatori sono intrinsecamente citotossiche.
-
LAP (litio fenil-2,4,6-trimetilbenzoilfosfinato)
Il "tuttofare" per i sistemi acquosi, relativamente rispettoso delle cellule, ma da tenere lontano dalla pelle. -
Irgacure 2959 (2-idrossi-1-[4-(2-idrossietossi)fenile]-2-metil-1-propanone)
Un classico fotoiniziatore UV, a bassa solubilità in acqua, solitamente pre-dissolto in solventi organici (es. metanolo). La citotossicità è relativamente bassa, ma la luce UV stressa le cellule. - Fotoiniziatori a base di rutenio/sodio
Le "nuove stelle" dei sistemi a luce visibile, molto delicate per le cellule, ma sensibili all'ossigeno e con particolari esigenze di manipolazione.
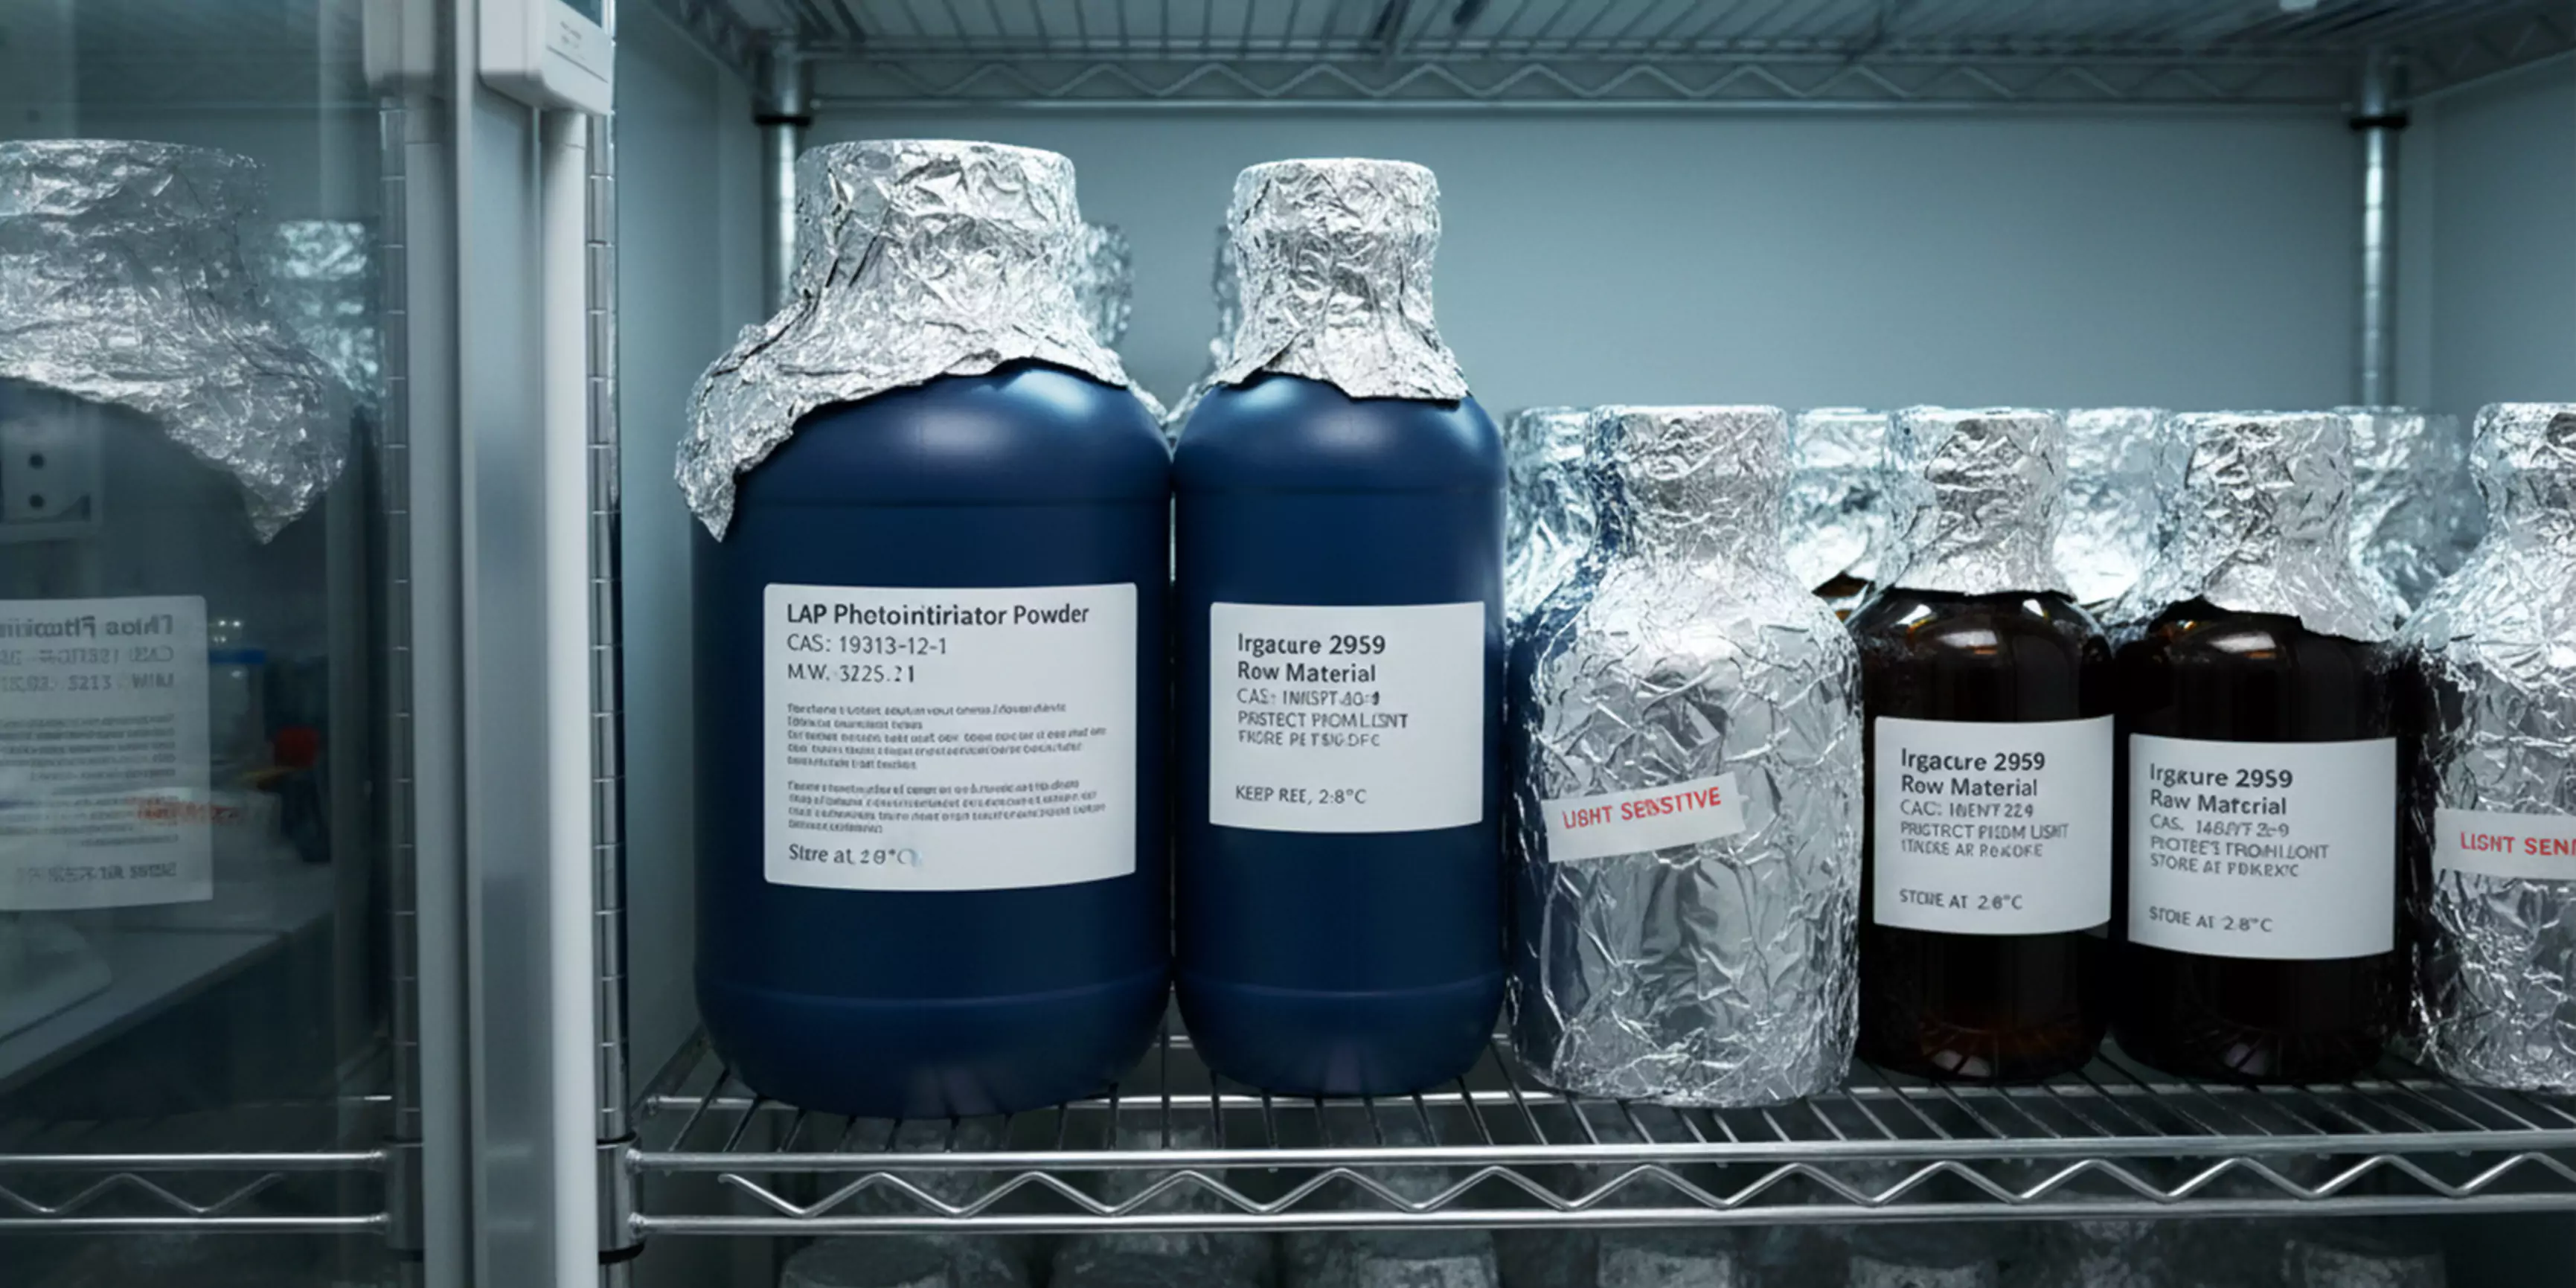
Conservazione corretta: Dare a queste molecole fotosensibili una casa stabile
- Le polveri LAP e 2959 vanno sempre conservate in frigorifero a 2-8 °C, ben avvolti in un foglio di alluminio o in bottiglie ambrate.
- Gli iniziatori al rutenio, essendo più stabili, vengono messi in un essiccatore a temperatura ambiente.
La regola d'oro: Conservare al riparo dalla luce e dal calore.
Ancora più importante: la gestione delle soluzioni di stock
Un errore comune tra i nuovi studenti:
La mia raccomandazione:
Aliquotate le soluzioni madre.
Come regola generale:
- Utilizzare sempre un spatola asciutta e pulita.
- Aprire, campionare e sigillare rapidamente - l'umidità disattiva silenziosamente molti iniziatori.
- Pulire immediatamente le spatole usate.
- Smaltire i contenitori vuoti come rifiuti chimici, non come rifiuti normali.
Operazioni sicure: Instillare la "sterilità" e la "protezione" nella vostra routine
Passo 1: proteggersi
- Sono obbligatori camice, guanti in nitrile e occhiali di sicurezza.
- Se si lavora con luce UV a 365 nm, utilizzare Occhiali di protezione UV - le normali lenti di plastica non sono sufficienti.
- Maneggiare sempre le polveri in un cappa di aspirazione per evitare di inalare la polvere.
Fase 2: pesatura e dissoluzione accurate
- Pesatura: Utilizzare una bilancia analitica. Per le colture cellulari, piccole differenze di concentrazione possono influenzare drasticamente la vitalità.
- Scioglimento:
- LAP: Sciogliere direttamente in 1× PBS o terreno cellulare. Mescolare delicatamente, evitando di agitare vigorosamente con il vortex, che crea aerosol.
- Irgacure 2959: Scarsa solubilità in acqua. Pre-dissolvere in una piccola quantità di metanolo (es. 100 mg/mL stock), quindi diluire con PBS.
- Iniziatori di rutenio: Solubile in acqua, ma maneggiabile al buio per evitare un'attivazione prematura.
Fotoiniziatore LAP
Fase 3: sterilizzazione - non negoziabile per il lavoro in cella
Le migliori pratiche del mondo reale: Protocolli per diversi scenari
Scenario 1: Bioprinting 3D
-
La concentrazione è un atto di equilibrio
Per la LAP, una finestra di lavoro tipica è 0,03% - 0,5% (p/v).Troppo basso: reticolazione incompleta, collasso della struttura.Troppo alto: citotossicità.Ottimizzare per l'idrogel e il tipo di cellula. Per i neuroni primari, abbiamo riscontrato che 0,15% LAP con luce blu a 405 nm ha dato la migliore velocità di polimerizzazione e vitalità. -
Scegliete saggiamente la vostra luce
Se possibile, utilizzare la luce blu (405 nm) anziché quella UV (365 nm).La luce blu causa molti meno danni al DNA delle cellule. - Cura post-stampa
Subito dopo la reticolazione, lavare 2-3 volte con mezzo caldo e fresco.In questo modo si rimuove l'iniziatore residuo non reagito che potrebbe danneggiare lentamente le cellule durante la coltura.
Scenario 2: Fotocatalisi (ad esempio, reattori ad alta pressione)
- Volume di riempimento: Non superare mai gli 80% della capacità del reattore - lasciare spazio per l'espansione del gas.
- Tasso di riscaldamento: Rampa lenta, a ≤ 5 °C al minuto.
- Raffreddamento prima dell'apertura: Aprire il reattore solo dopo che si raffredda naturalmente sotto i 40 °C.
Risposta alle emergenze: Essere preparati, non avere paura
- Contatto con la pelle: Sciacquare immediatamente con acqua e sapone in abbondanza.
In questo modo, quasi tutti i problemi vengono eliminati precocemente. In caso di arrossamento, consultare un medico e portare con sé le informazioni sul reagente.
- Esposizione degli occhi: Emergenza! Utilizzare un collirio o una soluzione fisiologica, Tenere le palpebre aperte, sciacquare continuamente per almeno 15 minuti., recarsi immediatamente in ospedale.
- Inalazione: Trasferirsi all'aria aperta. Se la respirazione è difficile, somministrare ossigeno e consultare un medico.
- Piccola fuoriuscita: Coprire con sabbia asciutta, terra di diatomee o panni assorbenti. Spazzare delicatamente in un contenitore sigillato e smaltire come rifiuto chimico.
Pensieri finali
Controllare la concentrazione, regolare l'esposizione alla luce e seguire rigorosamente la tecnica sterile.
The post A Senior Researcher’s Practical Guide to Safe Photoinitiator Handling appeared first on Changhong Chemical.
]]>The post Yellowing of UV-Cured Coatings? appeared first on Changhong Chemical.
]]>Ciao a tutti, sono Starry. Lavoro nell'industria dei materiali chimici da oltre dieci anni, trascorrendo le mie giornate con Rivestimenti a polimerizzazione UV, resine e fotoiniziatori. I becher in laboratorio e i verniciatori sulla linea di produzione sono come vecchi amici per me.
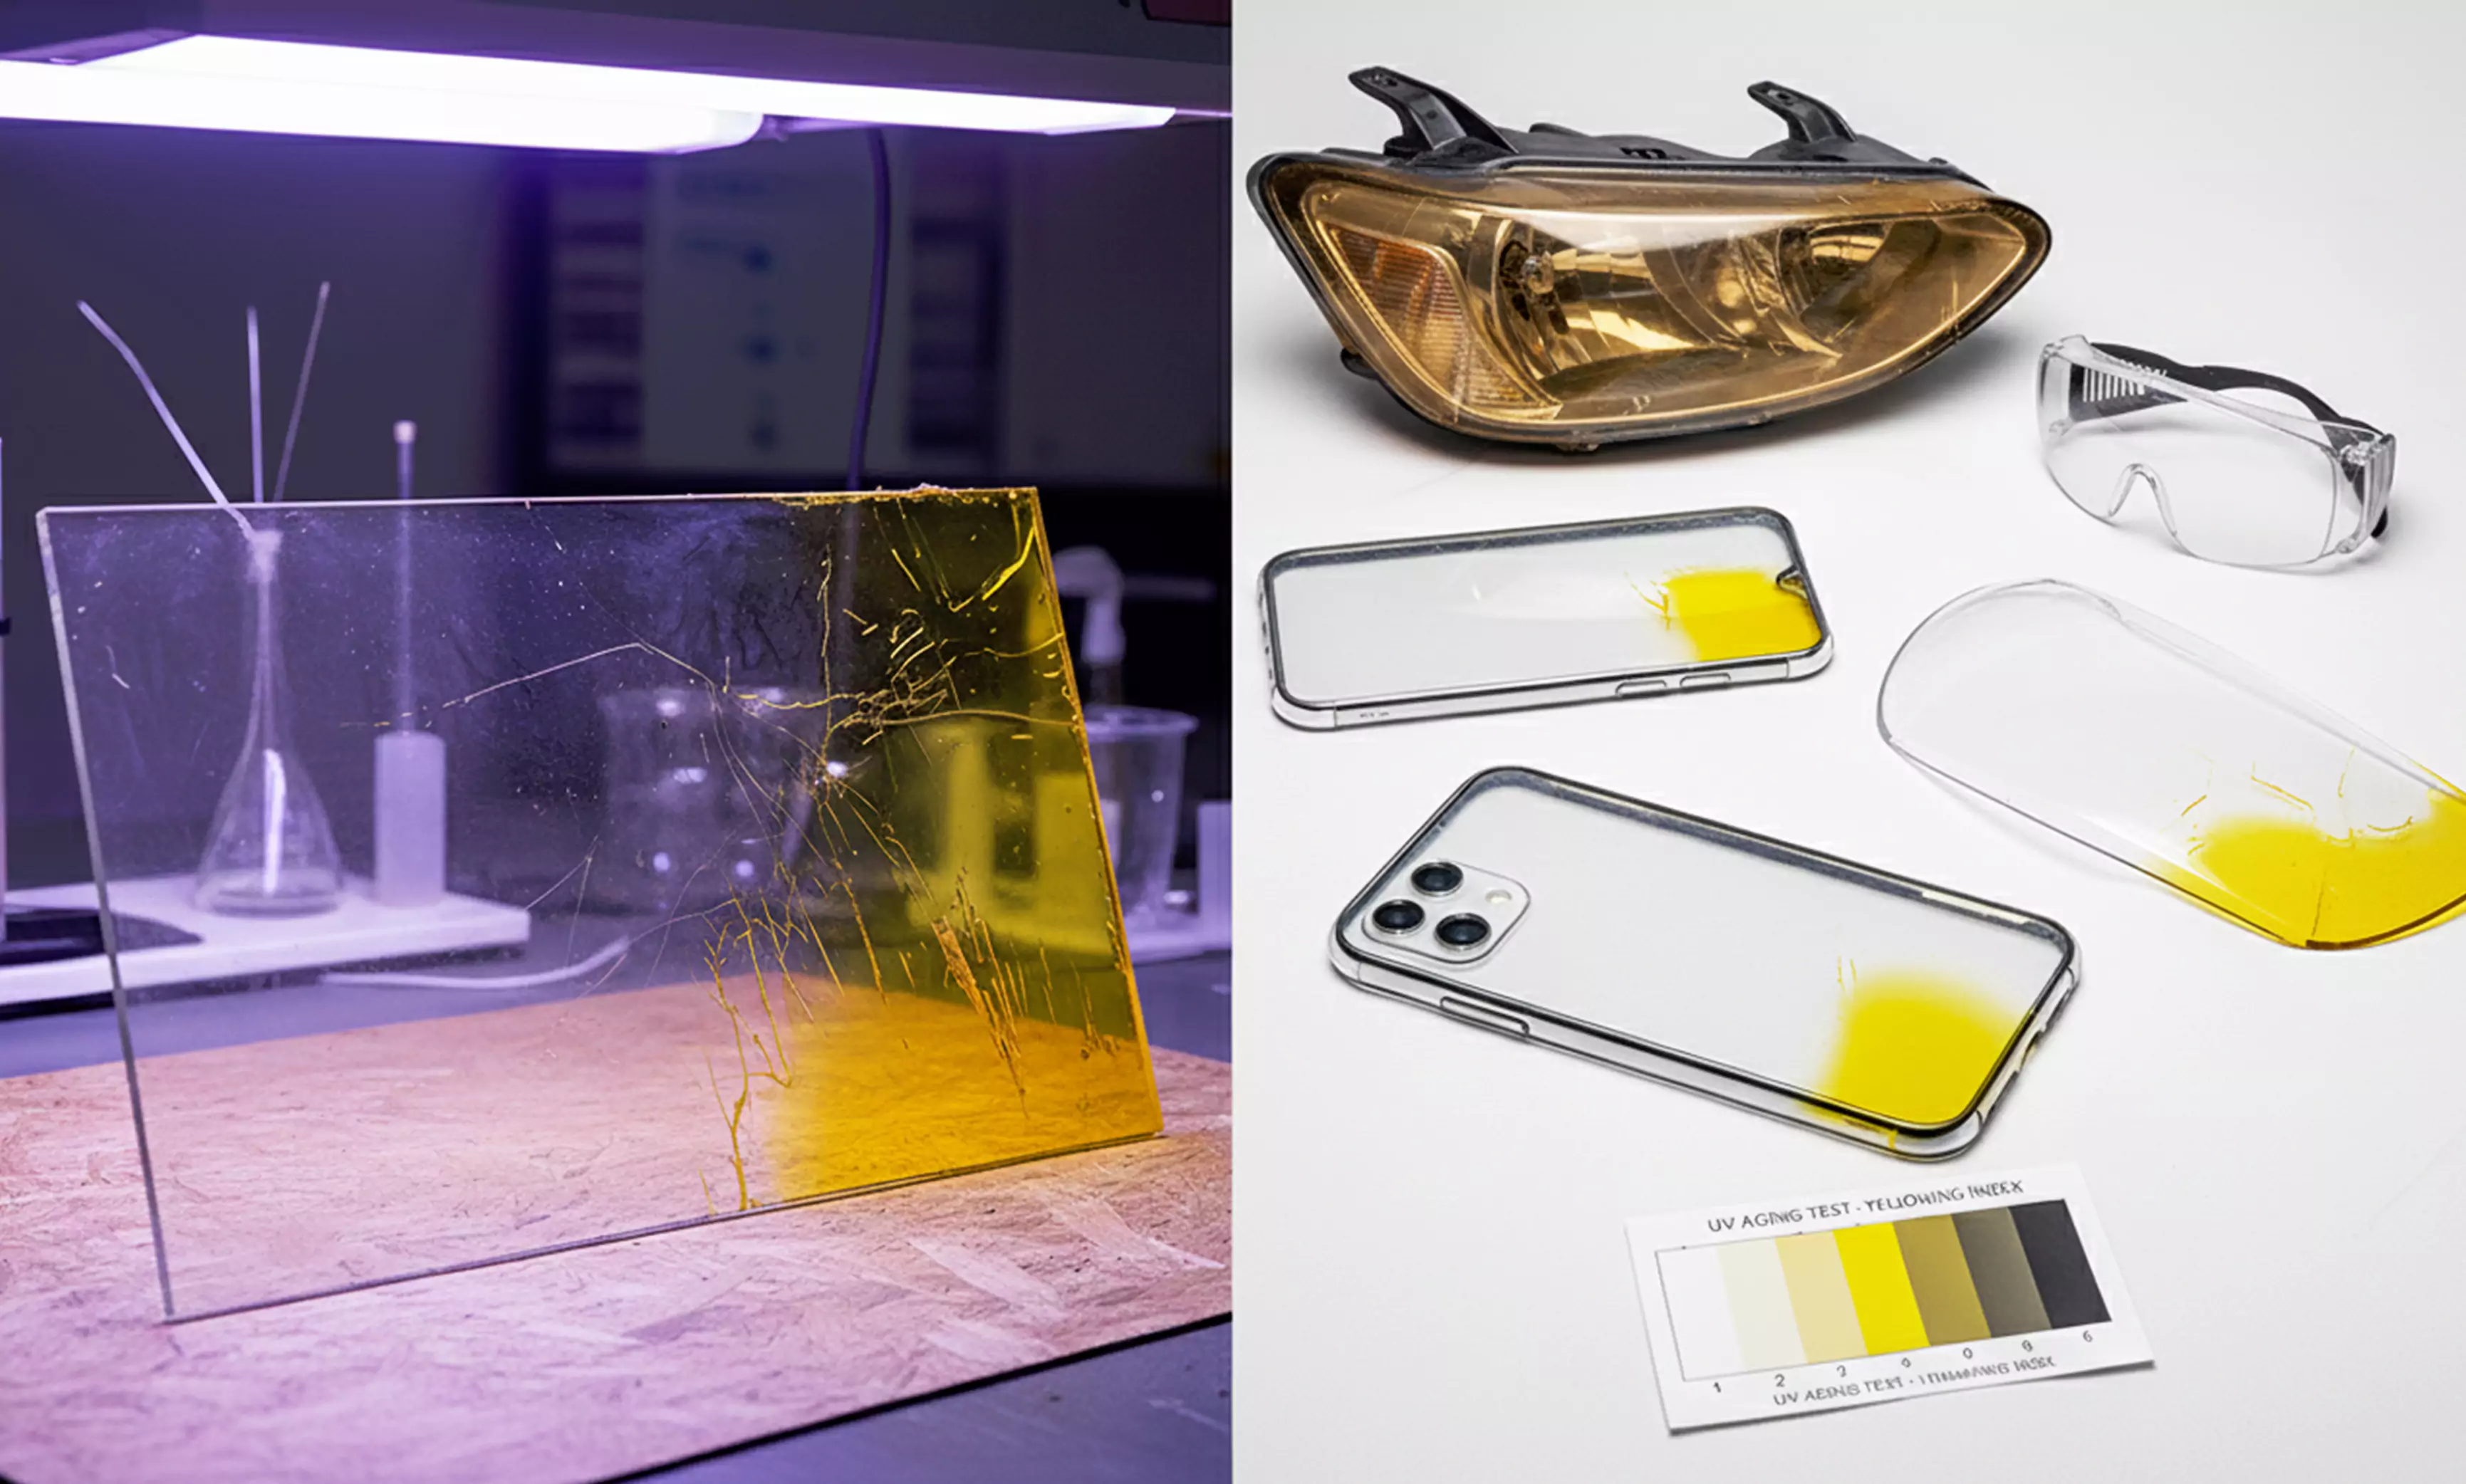
L'articolo di oggi non parla di teorie astratte. Si tratta di risolvere il problema più urgente del mondo reale...l'ingiallimento delle vernici UV. Che siate chimici di formulazione, tecnici di produzione o specialisti di acquisti/QC, la lettura di questo documento vi aiuterà a comprendere la logica chimica alla base dell'ingiallimento, a evitare 90% le insidie più comuni e ad applicare direttamente soluzioni collaudate per mantenere i vostri prodotti cristallini e durevoli.
I. Affrontare la realtà: L'ingiallimento non è solo un "difetto cosmetico", ma un "segnale di allarme" chimico.
Ci siamo passati tutti: quel momento di frustrazione quando un rivestimento perfettamente trasparente, simile al vetro, diventa giallo dopo pochi giorni. Ancora peggio, il feedback dei clienti dice: "Il vostro prodotto ingiallisce dopo 3 mesi, con conseguenze sulle nostre spedizioni".
Molti considerano l'ingiallimento solo un "problema estetico", ma si tratta di un'idea sbagliata. L'ingiallimento è un segno visibile di degradazione chimica. all'interno della matrice del rivestimento sottoposta a sollecitazioni esterne. Indica una reazione a catena di rottura del legame polimerico e formazione di cromofori.
Ricordo un progetto per un cliente del settore elettronico che produceva rivestimenti per lenti ottiche. I test di laboratorio erano perfetti, ma la produzione di massa risultava ingiallita, causando perdite significative. Il colpevole? La scarsa ventilazione dell'officina ha permesso agli NOx atmosferici di reagire con le ammine aromatiche presenti nel rivestimento. Ciò evidenzia una lezione fondamentale: per risolvere il problema dell'ingiallimento è necessario comprendere sia la formulazione e il ambiente di lavoro.
L'ingiallimento è particolarmente critico nelle applicazioni ad alte prestazioni:
-
Dispositivi ottici (lenti, specchi): L'ingiallimento riduce la trasmissione della luce, compromettendo la qualità dell'immagine.
-
Elettronica (involucri dei telefoni, rivestimenti degli schermi): La decolorazione rende più scadente l'aspetto del prodotto, con conseguenti reclami da parte dei clienti.
-
Stampa 3D, confezione di alta gamma: L'esposizione prolungata alla luce e al calore provoca l'ingiallimento, il deterioramento delle prestazioni e la riduzione della durata del prodotto.

Partiamo da un concetto fondamentale: L'essenza dell'ingiallimento è la formazione di "cromofori".-composti che assorbono la luce visibile (nello spettro giallo-marrone). Una volta che questi si formano all'interno del rivestimento, compare l'ingiallimento. Esistono cinque vie principali per la generazione dei cromofori, che analizzeremo in seguito.
II. Analisi delle cause: 5 meccanismi di ingiallimento con casi reali
Molti formulatori hanno difficoltà perché sanno che ingiallito, ma non perché. Meccanismi diversi richiedono soluzioni completamente diverse. Sulla base di anni di esperimenti e di esperienza di produzione, ho suddiviso i cinque meccanismi più comuni con casi reali per aiutarvi a diagnosticare rapidamente il vostro problema.
1. Degradazione ossidativa (auto-ossidazione): Il colpevole più comune (>60% dei casi)
Questa è la causa più diffusa. In poche parole: sotto l'azione combinata di ossigeno, raggi UV e calore, la vernice subisce una reazione a catena di radicali liberi, formando infine composti carbonilici coniugati (aldeidi, chetoni). Questi sono i principali responsabili dell'ingiallimento.
Ho eseguito un confronto: lo stesso rivestimento UV è stato esposto alla luce UV per 24 ore, uno in ambiente di ossigeno e uno di azoto. Il gruppo all'ossigeno è ingiallito in modo significativo, mentre il gruppo all'azoto è rimasto quasi invariato. Questo dimostra chiaramente il ruolo catalitico dell'ossigeno.
Percorso di reazione semplificato:
-
Iniziazione: I raggi UV/Calore provocano la rottura delle catene di polimeri (RH), formando radicali liberi (R- + H-).
-
Propagazione: I radicali si combinano con l'ossigeno per formare radicali perossidici (ROO-), che poi reagiscono con il polimero per formare idroperossidi (ROOH).
-
Decomposizione: Gli idroperossidi si decompongono formando radicali alcossi (RO-) e idrossili (-OH).
-
Formazione di cromofori: I radicali alcossi reagiscono ulteriormente per generare composti carbonilici coniugati (aldeidi, chetoni), causando l'ingiallimento.
Il risultato principale: Questo tipo di ingiallimento è "progressivo", da lieve a intenso nel corso di giorni o mesi. È comune nei rivestimenti UV utilizzati all'esterno.
2. Reazione fotochimica (foto-ossidazione): Il "tallone d'Achille" delle resine aromatiche
Se si utilizzano resine aromatiche, come gli acrilati epossidici di bisfenolo-A, occorre prestare molta attenzione. La luce UV induce direttamente la rottura dei legami nella resina, generando chinoni o radicali fenossi. Queste sostanze sono di per sé forti cromofori giallo-marroni.
Un caso memorabile: abbiamo aiutato un cliente di imballaggi il cui film di imballaggio in PET, prodotto con resina epossiacrilata al bisfenolo-A, era diventato giallo come un vecchio giornale dopo soli 3 giorni di esposizione al sole. Siamo passati a una resina alifatica e, nelle stesse condizioni, l'ingiallimento era praticamente assente anche dopo 7 giorni.
Reazione tipica (utilizzando come esempio l'acrilato epossidico di bisfenolo-A):
L'irradiazione UV provoca l'astrazione di idrogeno dal gruppo ArOH (idrossile aromatico) della resina, generando ArO- (radicali fenossi). Questi si riorganizzano per formare il p-chinone metide, un classico cromoforo giallo. Anche in tracce, l'ingiallimento è evidente.
3. Ossidazione delle ammine (reazione NOx): Il "killer invisibile" spesso trascurato nelle condizioni di officina
Questo tipo di ingiallimento è insidioso e spesso viene scambiato per un problema di resina o di iniziatore. In realtà si tratta di un problema di "ambiente + formulazione": le ammine aromatiche (utilizzate come sinergizzanti o coiniziatori) presenti nel rivestimento reagiscono con gli ossidi di azoto (NO, NO₂) presenti nell'aria formando nitroso e derivati del nitro, che sono composti di colore giallo intenso.
Il caso del cliente del settore elettronico citato in precedenza era esattamente questo: l'officina si trovava vicino a una caldaia, i NOx provenienti dalla combustione non potevano essere sfogati correttamente e il rivestimento conteneva un'ammina aromatica come la dietilenetriamina (DETA). La reazione provocava un rapido ingiallimento. L'abbiamo sostituita con un'ammina alifatica e abbiamo migliorato la ventilazione: problema risolto.
Reazione di base: ArNH₂ (ammina aromatica) + NO₂ (ossido di azoto) → ArNO₂ (derivato nitro) + H₂O. Il derivato nitro è il cromoforo chiave.
4. Degradazione termica: Un problema importante negli ambienti ad alta temperatura
Il calore accelera la decomposizione della spina dorsale del polimero, degli iniziatori o degli additivi. Questo genera olefine coniugate o innesca reazioni di tipo Maillard, portando infine all'ingiallimento. È comune nella polimerizzazione ad alta temperatura, nell'esposizione al calore esterno o nei prodotti che necessitano di una resistenza al calore a lungo termine (ad esempio, rivestimenti di parti di automobili).
Una volta mi sono imbattuto in un rivestimento UV per interni di un'automobile che ingialliva direttamente durante la polimerizzazione in forno (temperatura superiore a 80°C). Le indagini hanno rivelato che l'alta temperatura causava la scissione della spina dorsale, formando aldeidi e dieni insaturi (cromofori), e innescava anche reazioni di Maillard tra carbonili e ammine, generando pigmenti giallo-marroni.
Due vie principali per la degradazione termica:
-
Scissione della spina dorsale: La catena principale del polimero si rompe, generando cromofori come aldeidi e dieni insaturi.
-
Reazioni di tipo Maillard: I gruppi carbonilici reagiscono con le ammine presenti nel rivestimento, producendo pigmenti giallo-marroni.
5. Migrazione/decomposizione additiva: Il colpevole "senza pretese
Quando si regolano le formulazioni, molti si concentrano solo su resine e iniziatori, trascurando gli additivi. I fotoiniziatori, gli antiossidanti o gli stabilizzatori residui possono migrare in superficie o degradarsi dopo la polimerizzazione, generando sottoprodotti colorati (soprattutto gli stabilizzatori aromatici) e causando l'ingiallimento.
Ad esempio, una volta ho utilizzato un antiossidante aromatico economico in un rivestimento UV. Inizialmente andava bene, ma dopo un mese è comparso un leggero ingiallimento sulla superficie. L'analisi ha mostrato che l'antiossidante si era degradato, formando frammenti aromatici che migravano. Il passaggio a un antiossidante alifatico ha risolto definitivamente il problema.
III. Soluzioni pratiche: Un approccio completo dalla formulazione alle condizioni di lavoro
La comprensione dei meccanismi fornisce una direzione. Sulla base di anni di esperienza pratica, ho elaborato una strategia combinata di "aggiustamento della formulazione + ottimizzazione del processo". Ogni punto è verificato in laboratorio e in linea di produzione.
1. Scegliere il fotoiniziatore giusto: Privilegiare i tipi non ingiallenti (3 raccomandazioni principali)
Molti problemi di ingiallimento derivano dalla degradazione degli iniziatori in sottoprodotti colorati. I fotoiniziatori aromatici tradizionali sono soggetti a questo fenomeno. Gli iniziatori non ingiallenti e con clean-cleavage riducono il problema fin dall'inizio.
Sulla base di un uso intensivo, ecco le mie 3 principali raccomandazioni (bilanciando prestazioni e costi), con scenari applicativi:
-
PI-TPO (etile (2,4,6-trimetilbenzoil) fenilfosfinato): Il più versatile. Funziona bene con sistemi trasparenti, spessi e pigmentati. Si degrada senza formare sottoprodotti colorati, con un ingiallimento minimo a lungo termine. Il mio attuale cavallo di battaglia.
-
PI-TPO-L: Forma liquida di TPO, a basso odore. Ideale per applicazioni sensibili agli odori (elettronica, imballaggi alimentari). Polimerizzazione rapida, inibizione dell'ingiallimento paragonabile a quella del TPO.
-
PI-819 (bis(2,4,6-trimetilbenzoil)-fenilfosfineossido): La scelta migliore per le applicazioni di fascia alta. Le migliori prestazioni anti-ingiallimento, adatte all'ottica e all'elettronica di fascia alta. Il costo è leggermente più elevato, ma il valore è eccellente rispetto ad altre opzioni simili di fascia alta.
Evitare: Steer clear of acetophenone-based initiators (e.g., BP – Benzofenone). They are prone to degradation and yellowing, especially problematic in transparent systems.
2. Evitare le ammine aromatiche: Sostituire con ammine alifatiche o utilizzare sistemi privi di ammine.
Come ha dimostrato il caso dell'ossidazione delle ammine, le ammine aromatiche (ad esempio, DETA, EDA, aniline sostituite) rappresentano un grave rischio di ingiallimento, soprattutto in officine poco ventilate dove reagiscono con gli NOx.
Consigli pratici:
-
Sostituzione prioritaria: Sostituire le ammine aromatiche con quelle alifatiche, come la trietanolamina o la dimetiletanolamina. Sono meno inclini all'ossidazione e non formano sottoprodotti colorati.
-
Eliminare completamente: Se la formulazione lo consente, utilizzare un sistema fotoiniziatore privo di ammine. È l'approccio più sicuro, soprattutto per i rivestimenti trasparenti di alta gamma.
3. Aggiungere stabilizzatori di luce: La combinazione di doppia protezione "Assorbitore UV + HALS".
Anche dopo l'indurimento, i rivestimenti vengono attaccati dai raggi UV. La sola presenza di resina e iniziatore è insufficiente per garantire una resistenza a lungo termine. Aggiungete assorbitori di raggi UV (UVA) e stabilizzatori alla luce di ammine inibite (HALS) per ottenere una doppia protezione.
La mia collaudata "Golden Combo":
-
Assorbitore UV: "Blocca i raggi UV, impedendo l'irradiazione diretta della resina. Raccomandare Tinuvin® 400, Tinuvin® 384-2 (esempi di prodotti Ciba/BASF). Buona compatibilità, non influisce sulla trasparenza.
-
HALS: "Scavenges" i radicali liberi, fermando la reazione a catena della degradazione ossidativa. Raccomandare Tinuvin® 292, Chimassorb® 944 (esempi di prodotti Ciba/BASF). Buona resistenza al calore, adatto alla polimerizzazione ad alta temperatura.
Guida al dosaggio: In genere, UVA a 0,5%-1,5%, HALS a 0,3%-1,0%. Regolare in base allo spessore del film e all'applicazione: aumentare per film spessi, diminuire per film sottili per evitare di influenzare la velocità di polimerizzazione.
4. Sostituire le resine: Privilegiare i tipi alifatici e cicloalifatici
Se il prodotto deve affrontare un'esposizione prolungata all'esterno, alle alte temperature o ai raggi UV, la scelta della resina è fondamentale. Le resine aromatiche (a base di bisfenolo-A e TDI) contengono intrinsecamente precursori di cromofori e sono soggette a ingiallimento foto-ossidativo. Le resine alifatiche e cicloalifatiche, prive di strutture aromatiche, offrono una resistenza 3-5 volte superiore.
Resine consigliate (in ordine di preferenza):
-
Acrilato di poliuretano alifatico: La scelta migliore. Basato su IPDI o HDI, offre eccellente resistenza, resistenza agli agenti atmosferici e trasparenza. Ideale per la maggior parte delle applicazioni ad alte prestazioni (ottica, elettronica, automotive).
-
Acrilato poliestere alifatico: Il valore migliore. Buone prestazioni anti-ingiallimento, adatte al packaging di fascia medio-alta e alla stampa 3D.
-
Resina epossidica cicloalifatica: Adatto per applicazioni che richiedono elevata resistenza al calore e durezza. Buona resistenza all'ingiallimento, ma velocità di polimerizzazione inferiore; può essere abbinato all'iniziatore TPO per accelerare la polimerizzazione.
5. Ottimizzare le condizioni di polimerizzazione: La polimerizzazione completa è fondamentale per evitare i "rischi residui".
Un dettaglio spesso trascurato: una vernice non completamente polimerizzata lascia residui di monomeri e radicali liberi. Questi residui si ossidano facilmente, provocando l'ingiallimento: anche se avete scelto tutti gli ingredienti giusti, una polimerizzazione non corretta può comunque causare problemi.
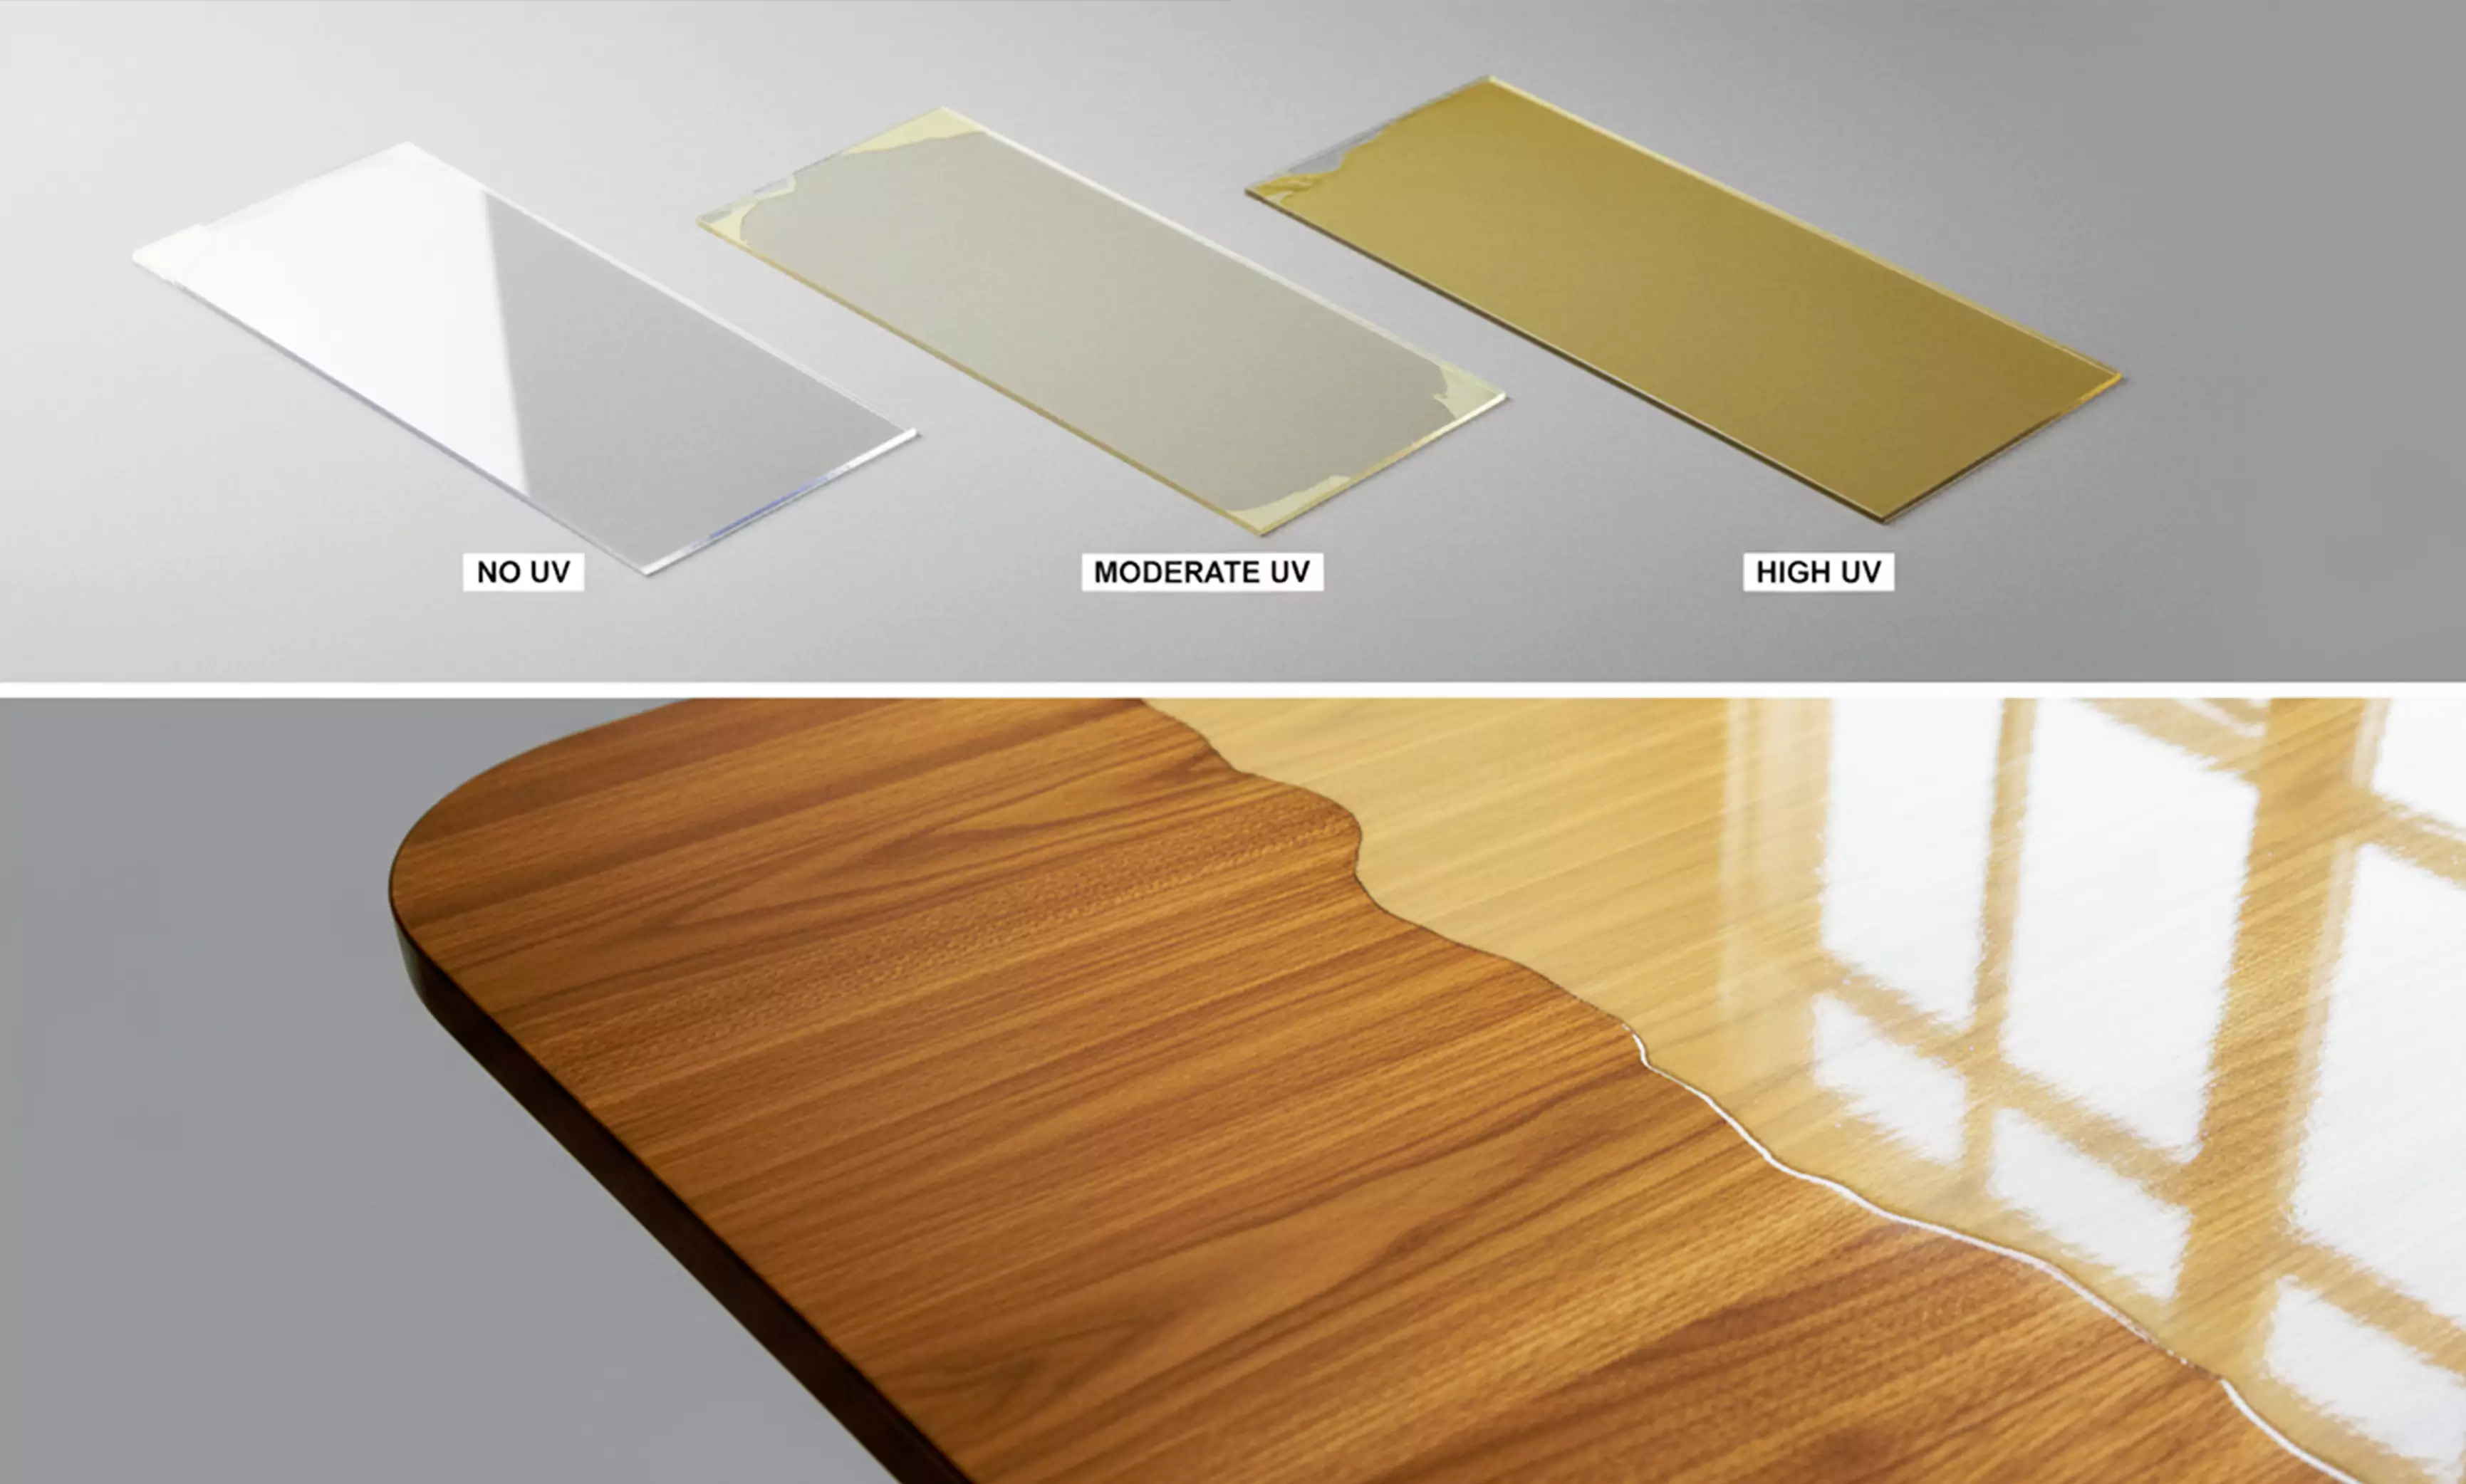
I miei consigli pratici per l'ottimizzazione (provati per migliorare la polimerizzazione e ridurre l'ingiallimento):
-
Controllo dei parametri UV: Assicurare un'intensità sufficiente (in genere 300-800 mW/cm²) e un tempo di esposizione corrispondente allo spessore del film (film sottili 3-5 sec, film spessi 8-15 sec) per evitare la "sottopolimerizzazione".
-
Utilizzare una polimerizzazione inerte: Se possibile, utilizzare una camera di inertizzazione ad azoto. In questo modo si elimina l'inibizione dell'ossigeno in superficie, si riduce la generazione di radicali liberi e si migliora il grado di polimerizzazione.
-
Spettro della lampada a fiammifero: Assicurarsi che lo spettro di emissione della lampada UV corrisponda allo spettro di assorbimento del fotoiniziatore (ad esempio, il TPO assorbe a 365-405 nm, utilizzare una lampada LED da 365 nm o 405 nm). Ciò garantisce un'iniziazione efficace e una polimerizzazione completa.
6. Soluzione opzionale: Aggiunta di sbiancanti ottici per compensare un leggero ingiallimento
In presenza di un leggero ingiallimento che non può essere completamente risolto con modifiche alla formulazione (ad esempio, in applicazioni di fascia bassa e sensibili ai costi), si può prendere in considerazione un agente schiarente ottico (OBA). Non risolve la causa principale, ma emette una fluorescenza blu per neutralizzare otticamente il giallo, facendo apparire il rivestimento più chiaro.
Raccomandazioni: Gli OBA comuni includono derivati dello stilbene e composti benzoxazolici. Aggiungere a 0,1%-0,3%. Attenzione: Usare con parsimonia nei rivestimenti funzionali (come le lenti ottiche) per evitare che gli errori di fluorescenza influenzino le prestazioni.
IV. Sintesi e lista di controllo pratica: Diagnosi e applicazione rapide
La lezione più importante che ho imparato in questi anni: la soluzione dell'ingiallimento non è mai una "soluzione unica". Richiede un approccio olistico che combini meccanismo + formulazione + condizioni di processo. Molti formulatori hanno difficoltà perché si concentrano su un ingrediente ignorando il meccanismo e l'ambiente.
Per una rapida diagnosi e applicazione, ecco una pratica lista di controllo. Abbinate i vostri sintomi per trovare la direzione:
| Causa dell'ingiallimento (meccanismo) | Specie chimiche chiave | Soluzioni pratiche |
|---|---|---|
| Degradazione ossidativa | ROO-, ROOH, aldeidi, chetoni | 1. Aggiungere antiossidanti. 2. Ottimizzare per una cura completa. 3. Utilizzare l'inertizzazione con azoto. |
| Degradazione UV (foto-ossidazione) | Chinoni, radicali fenossi | 1. Aggiungere UVA + HALS. 2. Passare a resine alifatiche/cicloalifatiche. 3. Utilizzare fotoiniziatori non ingiallenti. |
| Ossidazione delle ammine (reazione NOx) | Nitroso, derivati del nitro | 1. Sostituire le ammine aromatiche con ammine alifatiche. 2. Utilizzare sistemi privi di ammine. 3. Migliorare la ventilazione dell'officina, ridurre i NOx. |
| Degradazione termica | Olefine coniugate, carbonili | 1. Utilizzare resine/additivi termicamente stabili. 2. Abbassare la temperatura di polimerizzazione, controllare il calore del processo. 3. Evitare la presenza contemporanea di carbonili e ammine. |
| Migrazione/decomposizione additiva | Frammenti aromatici, sottoprodotti dell'ossidazione | 1. Scegliere additivi a bassa migrazione e non aromatici. 2. Controllare i livelli di additivo residuo. 3. Utilizzare gruppi reattivi incapsulati per ridurre al minimo la migrazione. |
| Cura incompleta | Radicali liberi residui, monomeri | 1. Regolare i parametri della lampada UV per ottenere una polimerizzazione completa. 2. Far coincidere l'assorbimento dell'iniziatore con l'emissione della lampada. 3. Ridurre al minimo il monomero residuo. |
V. Spunti di riflessione: Direzioni future nell'anti-ingiallimento UV (parere personale)
Con l'aumento delle richieste da parte dei settori ad alte prestazioni (elettronica flessibile, aerospaziale), i metodi anti-ingiallimento tradizionali sono a volte limitati per soddisfare i requisiti di resistenza agli agenti atmosferici a lungo termine, resistenza al calore ed elevata trasparenza. Sulla base di recenti esperimenti e osservazioni del settore, ecco un'ipotesi:
Integrazione di "strutture biomimetiche anti-invecchiamento" nelle formulazioni dei rivestimenti UV potrebbe consentire di ottenere un antigiallo più duraturo. Ad esempio, imitando la struttura idrofobica e bloccante dei raggi UV di una foglia di loto, incorporando gruppi biomimetici nella catena molecolare della resina. In questo modo si potrebbe bloccare contemporaneamente l'ingresso dei raggi UV e dell'ossigeno, ridurre la migrazione degli additivi e migliorare la resistenza agli agenti atmosferici e all'abrasione.
Attualmente sto conducendo degli esperimenti e i primi risultati sono promettenti: I rivestimenti UV con gruppi biomimetici mostrano un'antingiallimento >2 volte migliore rispetto alle formulazioni tradizionali. Dopo 30 giorni di esposizione intensa, la trasmittanza luminosa è rimasta superiore a 90%. Sebbene permangano sfide come il costo più elevato e la complessità della lavorazione, ritengo che l'anti-ingiallimento biomimetico diventerà una direzione mainstream per i rivestimenti UV di fascia alta man mano che la tecnologia maturerà.
Parola finale: Interagiamo e impariamo insieme
Questo conclude il mio riassunto di 8 anni di lavoro sulle soluzioni per l'ingiallimento delle vernici UV: dai meccanismi alle fasi pratiche, dai casi di studio a una lista di controllo diagnostica. Ogni punto si basa su lezioni apprese e soluzioni convalidate.
Onestamente, l'ingiallimento da UV non fa paura. Una volta identificato correttamente il meccanismo e regolati con precisione la formulazione e il processo, è possibile risolvere completamente il problema. Avete incontrato casi di ingiallimento particolarmente difficili nel vostro lavoro? O avete domande su una di queste soluzioni? Sentitevi liberi di commentare qui sotto. Discutiamo, impariamo insieme e rendiamo le nostre vernici UV ancora migliori!
Meta descrizione
Il chimico veterano Starry condivide le intuizioni sui 5 meccanismi fondamentali di Rivestimento UV ingiallimento (con casi di studio), analizzando cause come l'ossidazione e la fotodegradazione. Fornisce soluzioni pratiche che combinano aggiustamenti della formulazione e ottimizzazione del processo, compresa una guida alla selezione di fotoiniziatori e resine. Aiuta i formulatori e i tecnici a risolvere i problemi di ingiallimento per migliorare la durata e la chiarezza.
The post Yellowing of UV-Cured Coatings? appeared first on Changhong Chemical.
]]>The post Why are chemicals considered the next non-ferrous metals? appeared first on Changhong Chemical.
]]>L'apparente contraddizione: I prezzi delle azioni salgono alle stelle, ma i prezzi dei prodotti non si muovono
Let’s start with a striking observation. From May last year to now, the chemical sector has performed extremely well. But looking back at our lab’s purchasing records:- PTAnel gennaio 2026 costa circa 5.200 yuan per tonnellata, più o meno come nel maggio 2025.
- Cenere di sodasi è ulteriormente indebolito, passando da 1.300 a 1.200 yuan per tonnellata.
- MDI, TDIe altri prodotti chimici chiave rimangono vicini ai minimi storici.
Per capire l'oggi, bisogna capire il 2016
Per comprendere questo rally, è necessario innanzitutto capire cosa è successo in 2016. When I entered the industry in 2010, chemical plants operated under a brutal logic: “Whoever expands capacity dies, but whoever doesn’t expand dies faster.” Take one example. In 2014, we worked with a PTA producer running at only 60% capacity, yet they kept producing at a loss. Why? Because shutting down meant losing customers and market share. Everyone thought the same way, creating a vicious cycle of industry-wide losses. The 2016 riforma dell'offerta broke this deadlock. I know the National Bureau of Statistics figures by heart:From 2016 to 2020, the chemical industry eliminated more than 30% di capacità obsoletaMa ancora più importante: l'espansione di nuova capacità è stata di fatto limitata. Starting in 2017, I led environmental impact assessment (EIA) applications for several new projects. I personally experienced how difficult approval became: layers of checks for environmental protection, safety, and energy consumption. A small project often took two years to approve — let alone large-scale facilities. Then, from 2022 to 2025, the chemical industry suffered consecutive years of losses. The result?Nel 2026-2027 non è prevista l'attivazione di alcuna nuova capacità importante. Che cosa significa?L'offerta dell'industria chimica è di fatto bloccata per gli anni a venire.Perché le aspettative precedono la realtà?
You might ask: I get that supply is constrained, but demand is still weak. Why are stocks rising first? Let me share a story. In 2016, shortly after I joined my current company, I led a technical upgrade on an old plant. A neighboring chemical factory had closed, and its equipment was being scrapped and sold as scrap metal. My boss at the time — a 30-year industry veteran — looked out the window and said something I still remember: “When prices rise later, we’ll be the ones calling the shots.” I didn’t fully understand it then. Now I know he was right. When only a few major players remain on the supply side, il potere di determinazione dei prezzi si sposta completamenteLa vecchia logica era: Se non riducete i prezzi, lo farà qualcun altro.La nuova logica è: Se aumentate i prezzi, gli altri vi seguiranno.This isn’t monopoly; it’s a natural evolution of market structure. Smart money doesn’t wait for prices to rise before buying.Compra quando vede l'inevitabilità di un rimbalzo dei prezzi. Ecco perché le aspettative precedono la realtà. Take soda ash as a real-world example. At 1,200 yuan per ton, it’s clearly at a low level. But think about this:If supply is locked, even a modesta ripresa della domanda could trigger a sharp price jump. Chemicals have a U-shaped cost curve. The cost of marginal capacity is extremely high. Once demand picks up, prices can jump sharply above marginal cost. Le istituzioni scommettono su quella "volta".
prodotti chimici
Come leggere il ritmo corrente
A questo punto potreste pensare che io sia ciecamente rialzista. Non è così. La logica di lungo periodo e l'azione dei prezzi a breve termine sono due cose diverse. In my experience, cyclical sectors like chemicals never move straight up. They advance two steps, retreat one — sometimes even one up, two down. Why? When expectations become too unanimous, some investors rush in early, while others take profits. I saw a similar script in 2017. After supply-side reform was announced, optimism exploded and stocks surged. Then the 2018 trade war crushed demand expectations, and prices gave back most of their gains. But by 2019–2020, companies with real cost advantages and technical barriers hit new highs. Here’s my current approach:- I non inseguiràazioni che sono raddoppiate ma che operano ancora in perdita.
- Invece, mi concentro su segmenti in cui la capacità è stata completamente liberatacon nessuna nuova offerta nei prossimi due anni e in cui gli operatori hanno un vantaggio in termini di costi o di tecnica.
- MDI: Solo una manciata di produttori globali, quasi nessuna nuova capacità produttiva - enormi vantaggi in caso di ripresa della domanda.
- Certezze specialità chimiche fini: Capitali di mercato più piccole ma barriere tecniche elevate, che impediscono l'ingresso di nuovi concorrenti.
Un'ipotesi che fa riflettere
Finally, I’d like to propose a potentially bold hypothesis. Viewing this rally only as a “cyclical reversal from locked supply + recovering demand” may be too simplistic. Il quadro di valutazione dell'industria chimica potrebbe subire una completa ristrutturazione? In passato, prodotti chimici Ma in futuro, se l'offerta rimarrà limitata a lungo termine, le aziende leader vedranno una volatilità degli utili molto più ridotta, un flusso di cassa più stabile e una maggiore capacità di distribuzione dei dividendi. Saranno ancora titoli ciclici?Or could they gradually shift toward a valuation logic closer to utilities or consumer staples? I’ve already started allocating part of my holdings based on this view. Of course, this is only a hypothesis — time will tell if it proves correct.Related product references: For formulation review or sourcing comparison, see CHLUMIAO HO-17/17EH e CHLUMIAO HS-502/503/504/603/605/608/101.
The post Why are chemicals considered the next non-ferrous metals? appeared first on Changhong Chemical.
]]>The post What is the core role of photoinitiators in modern industry? appeared first on Changhong Chemical.
]]>Nell'attuale panorama in rapida evoluzione della tecnologia di polimerizzazione UV, i fotoiniziatori sono il "motore" dei sistemi fotocurabili. Le loro prestazioni determinano direttamente la qualità, l'efficienza e la sicurezza del prodotto finale. Che si tratti di stampa di imballaggi, rivestimenti per autoveicoli, componenti elettronici o stampa 3D, la scelta del fotoiniziatore giusto è diventata una sfida fondamentale per gli ingegneri della formulazione e i responsabili delle decisioni tecniche. Questo articolo approfondisce 20 domande fondamentali su fotoiniziatori per aiutarvi a fare scelte consapevoli in un mercato complesso.
Parte 1: Principi fondamentali e criteri di selezione
D1: Che cos'è un fotoiniziatore? Che ruolo svolge in un sistema di polimerizzazione UV?
Un fotoiniziatore è un composto che assorbe la luce di specifiche lunghezze d'onda ultraviolette o visibili, generando radicali liberi attivi o cationi, avviando così la reazione di polimerizzazione di monomeri o prepolimeri. In parole povere, è l'"interruttore" che converte l'energia luminosa in energia chimica.
Ruoli chiave:
-
Determina la velocità e l'efficienza di polimerizzazione.
-
Influenza la profondità di polimerizzazione e la finitura superficiale.
-
Influisce sulla resistenza agli agenti atmosferici, all'ingiallimento e alle proprietà meccaniche del prodotto finale.
D2: Quali sono le differenze fondamentali tra fotocatalizzatori a radicali liberi e cationici? Come scegliere?
Fotoiniziatori a radicali liberi (ad es. TPO, ITX, 184/Irgacure 184):
-
Vantaggi: Rapida velocità di polimerizzazione, ampia varietà, costo relativamente basso.
-
Limitazioni: Suscettibile all'inibizione dell'ossigeno, maggiore restringimento, potenziale odore.
-
Applicazioni tipiche: Inchiostri UV, vernici per legno, stampa ad alta velocità.
Fotoiniziatori cationici (ad esempio, sali di iodonio, sali di solfonio):
-
Vantaggi: Nessuna inibizione dell'ossigeno, basso restringimento, assenza di odore dopo la polimerizzazione.
-
Limitazioni: Sensibile all'umidità, velocità di polimerizzazione inferiore, costo più elevato.
-
Applicazioni tipiche: Imballaggi alimentari, incapsulanti elettronici, prodotti che richiedono una polimerizzazione in profondità.
Consigli per la selezione: Pesare quattro dimensioni: ambiente di polimerizzazione (presenza di ossigeno), caratteristiche del substrato, budget dei costi, e requisiti di prestazione.
D3: Perché la mia vernice UV è appiccicosa o non è completamente indurita? Come possono i fotoiniziatori risolvere questo problema?
Si tratta di uno dei problemi di polimerizzazione più comuni, in genere causato da:
Cause e soluzioni potenziali:
-
Inibizione dell'ossigeno → Scegliere fotoiniziatori insensibili all'ossigeno (ad es. TPO) o aggiungere sinergizzanti amminici.
-
Disadattamento tra lo spettro di assorbimento del PI e la sorgente luminosa → Verificare che il picco di assorbimento dell'iniziatore sia in linea con la lunghezza d'onda del LED UV (ad esempio, 365nm, 395nm).
-
Dosaggio insufficiente o scarsa dispersione → Ottimizzare la quantità di additivo (in genere 1-5%), assicurando un'accurata miscelazione.
-
Intensità luminosa insufficiente → Pur non essendo un problema di PI, deve essere considerato insieme ai parametri della sorgente luminosa.
Un consiglio da professionista: Impiegare un sistema mistoCome ad esempio la combinazione di un tipo a "polimerizzazione superficiale" (ad esempio, TPO) con un tipo a "polimerizzazione profonda" (ad esempio, Irgacure 819/BAPO), per una polimerizzazione uniforme.
Parte 2: Analisi approfondita degli scenari applicativi
D4: Per gli inchiostri da stampa per imballaggi, come selezionare fotoiniziatori a bassa migrazione e a basso odore?
Gli inchiostri da imballaggio sono a diretto contatto con gli alimenti o con il corpo umano, richiedendo standard di sicurezza estremamente elevati.
Considerazioni chiave per l'acquisto:
-
Privilegiare le tipologie a bassa migrazione: Come l'etil (2,4,6-trimetilbenzoil) fenilfosfinato.
-
Evitare i componenti volatili: Evitare gli iniziatori tradizionali, come l'ITX, che possono causare cattivi odori.
-
Considerare la conformità normativa: Garantire la conformità a normative quali FDA CFR e EU 10/2011 per i materiali a contatto con gli alimenti.
Formulazione consigliata: A blend of TPO-L (low-odor TPO) and Irgacure 819, maximizing curing efficiency while minimizing migration risk.
D5: La polimerizzazione con LED UV è una tendenza importante. Quali sono i fotoiniziatori più adatti a questa nuova sorgente luminosa?
I LED UV offrono vantaggi come l'efficienza energetica, il basso calore e la lunga durata, ma la loro emissione a banda stretta (principalmente 365nm, 385nm, 395nm) mette a dura prova i fotoiniziatori tradizionali.
Caratteristiche dei fotoiniziatori compatibili con i LED:
-
Forte picco di assorbimento nella gamma di lunghezze d'onda dei LED: Ad esempio, il TPO (assorbimento massimo ~380nm) è la scelta ideale.
-
Alto coefficiente di estinzione molare: Assicura una risposta efficiente alla minore potenza dei LED.
-
Buon effetto di fotoschiuma: Evita l'ingiallimento dovuto a residui di iniziatore.
Tendenza del mercato: I nuovi iniziatori ottimizzati per i LED a 395 nm (ad esempio, la serie Genocure) stanno rapidamente conquistando il mercato.
D6: Quali requisiti speciali hanno le resine per la stampa 3D per i fotoiniziatori? Come bilanciare velocità e precisione?
La stampa 3D con fotopolimerizzazione (SLA/DLP) richiede iniziatori che rispondano rapidamente a specifiche lunghezze d'onda, garantendo al contempo la precisione dello strato e le proprietà meccaniche finali.
Parametri critici:
-
Controllo della profondità di polimerizzazione → Richiede una regolazione precisa della concentrazione di PI per controllare lo spessore dello strato.
-
Basso requisito di ingiallimento → Scegliere iniziatori come i tipi BAPO per ridurre al minimo l'ingiallimento a lungo termine.
-
Caratteristiche post-cura → Alcuni sistemi cationici consentono la "polimerizzazione al buio", migliorando la resistenza finale.
Consigli professionali: Per la stampa di modelli di alta precisione, un sistema fotoiniziatore monocomponente è consigliato per evitare problemi di risoluzione causati da tassi di migrazione diversi nelle miscele.
D7: Che tipo di soluzioni fotoiniziatrici sono necessarie per i rivestimenti automobilistici e le finiture industriali?
Le applicazioni automobilistiche e industriali richiedono un'eccezionale resistenza agli agenti atmosferici, agli agenti chimici e alla forza meccanica.
Requisiti di prestazione:
-
Eccellente resistenza all'ingiallimento: Scegliere iniziatori a basso grado di ingiallimento come il 184 (1-idrossicicloesilfenilchetone).
-
Alta durezza e resistenza all'abrasione: Richiede una conversione completa dell'iniziatore per formare una fitta rete reticolata.
-
Resistenza agli agenti atmosferici: Deve evitare la degradazione dei residui di iniziatore in caso di esposizione ai raggi UV.
Sfida speciale: Per sistemi pigmentati, i fotoiniziatori necessitano di una maggiore penetrazione della luce. A tal fine è spesso necessario l'abbinamento con fotosensibilizzatori o utilizzando iniziatori che assorbono lunghezze d'onda.
Parte 3: Sfide e soluzioni tecniche
D8: Come risolvere il problema dell'ingiallimento nei materiali polimerizzati con raggi UV? Quali sono i fotoiniziatori che contribuiscono meno?
L'ingiallimento è un difetto comune, causato principalmente da:
-
Reazioni successive dei gruppi fotoiniziatori residui.
-
Foto-ossidazione di sinergizzanti amminici.
-
Fotodegradazione del polimero stesso.
Raccomandazioni sui fotoiniziatori a basso ingiallimento:
-
184 (HCPK): Un classico iniziatore a basso ingiallimento, adatto alle vernici trasparenti.
-
1173 (2-Hydroxy-2-methyl-1-phenyl-1-propanone): Economico con leggero ingiallimento.
-
Nuovi iniziatori macromolecolari: ad esempio, derivati del TPO ad alto peso molecolare, che offrono una bassa migrazione e un ingiallimento minimo.
Soluzione sistematica: Oltre a selezionare l'iniziatore giusto, l'aggiunta di Assorbitori UV (ad esempio, tipi di benzotriazoli) e stabilizzatori di luce (HALS) può eliminare l'ingiallimento a livello di sistema.
D9: Quali sfide particolari pongono i sistemi UV a base d'acqua per i fotoiniziatori? Come affrontarle?
I sistemi a base d'acqua stanno guadagnando popolarità grazie ai vantaggi ambientali, ma l'acqua rappresenta una sfida per i PI tradizionali.
Sfide principali:
-
Solubilità e disperdibilità: I tradizionali iniziatori solubili in olio si disperdono poco nelle fasi acquose.
-
Stabilità idrolitica: Alcuni iniziatori si idrolizzano facilmente e diventano inefficaci in acqua.
-
Efficienza di polimerizzazione: L'evaporazione dell'acqua richiede energia supplementare, rallentando potenzialmente la velocità di cura.
Fotoiniziatori speciali a base d'acqua:
-
Emulsioni di TPO idrodisperdibili: Dimensione delle particelle <200nm, sospensione stabile.
-
Fotocatalizzatori ionici: Ad esempio, iniziatori contenenti gruppi ammonici quaternari, che offrono sia solubilità in acqua che reattività.
-
Tecnologia di microincapsulazione: Incapsulamento di iniziatori solubili in olio in un guscio polimerico permeabile all'acqua.
D10: Come ottimizzare le prestazioni del sistema fotoiniziatore attraverso le tecniche di miscelazione?
Un singolo iniziatore raramente soddisfa le esigenze di applicazioni complesse. La miscelazione scientifica è essenziale.
Strategie di miscelazione classiche:
-
Lunghezza d'onda complementare: Ad esempio, TPO (onde lunghe) miscelato con 184 (onde medie) per ampliare l'assorbimento.
-
Profondità-Complementare: Combinazione di tipi di polimerizzazione superficiale (ad esempio, DMPA) con tipi di polimerizzazione profonda (ad esempio, 819).
-
Sinergico: Iniziatori a radicali liberi abbinati a sinergizzanti amminici o tiolici per aumentare il tasso di conversione.
Rapporto di miscelazione di riferimento:
-
Sistema generale: TPO:184 = 1:2 (carico totale 3-4%).
-
Sistema bianco: Aumentare la percentuale di iniziatore di polimerizzazione profonda (ad esempio, 819 fino a 2%).
-
Sistema a film spesso: Aumentare la percentuale di iniziatore cationico per garantire una polimerizzazione completa.
Parte 4: Approvvigionamento, sicurezza e normative
D11: Quali sono le metriche chiave che devono essere valutate quando si valuta un fornitore di fotoiniziatori?
La scelta di un fornitore affidabile è più importante del semplice confronto dei prezzi.
Lista di controllo per la valutazione dei fornitori:
-
Completezza della documentazione tecnica: MSDS/SDS, TDS, COA sono standardizzati e completi?
-
Consistenza del lotto: Richiedere i dati di coerenza della qualità per i lotti recenti (ultimi 6 mesi).
-
Capacità di assistenza tecnica: Il fornitore offre servizi a valore aggiunto, come test di applicazione e consulenza sulla formulazione?
-
Conformità normativa: Stato di registrazione REACH, depositi FDA, ecc.
-
Logistica e imballaggio: Requisiti speciali di conservazione (sensibili alla luce, freddi), quantità minime ordinabili.
Suggerimento del settore: Richiesta rapporti di prova relativi alla vostra applicazione specifica, non solo dati generici.
D12: Come conservare e maneggiare in sicurezza i fotoiniziatori?
I fotoiniziatori sono spesso sostanze chimiche sensibili alla luce e al calore, che comportano rischi in caso di manipolazione errata.
Linee guida per la sicurezza:
-
Conservazione protetta dalla luce: Utilizzare contenitori ambrati o opachi, conservare in un luogo fresco e buio.
-
Controllo della temperatura: La maggior parte degli iniziatori deve essere conservata a una temperatura inferiore a 25°C; alcuni richiedono la refrigerazione.
-
Dispositivi di protezione individuale (DPI): Indossare guanti resistenti alle sostanze chimiche e occhiali di sicurezza durante la manipolazione; evitare di inalare la polvere.
-
Sicurezza antincendio: Equipaggiare estintori appropriati (polvere secca, CO₂); evitare l'uso di acqua.
D13: Quali sono le normative internazionali che riguardano i fotoiniziatori? Come garantire la conformità?
I principali requisiti normativi globali:
Unione europea:
-
Regolamento REACH: È richiesta la registrazione (>1 tonnellata/anno); monitorare la SVHC Candidate List.
-
Regolamenti sui materiali a contatto con gli alimenti: UE 10/2011, ecc. che specificano i limiti di migrazione.
Stati Uniti:
-
FDA 21 CFR: Elenca le sostanze consentite per le applicazioni a contatto con gli alimenti.
-
TSCA: Gestione della produzione e dell'importazione di sostanze chimiche.
Mercati asiatici:
-
Registrazione di una nuova sostanza chimica in Cina.
-
Giappone CSCL (Legge sul controllo delle sostanze chimiche).
Strategia di conformità: Privilegiare i prodotti già registrati nei vostri mercati chiavee richiedere ai fornitori dichiarazioni di conformità e rapporti di prova.
Parte 5: Tendenze future e direzioni dell'innovazione
D14: In che modo l'adozione della tecnologia di polimerizzazione a LED UV modificherà il mercato dei fotocatalizzatori?
La rapida crescita dei LED UV sta ridisegnando le roadmap tecnologiche dei PI.
Impatto tecnico:
-
Innovazione nella progettazione molecolare: Verso un assorbimento a banda stretta e alti coefficienti di estinzione molare.
-
Tendenza alla semplificazione della formulazione: L'emissione a banda singola dei LED riduce la necessità di miscele di assorbimento ad ampio spettro.
-
Nuovi scenari applicativi: La polimerizzazione a bassa temperatura consente di utilizzare la tecnologia UV per substrati sensibili al calore (ad esempio, film plastici).
Previsioni di mercato: Entro il 2026, si prevede che la quota di mercato dei fotocatalizzatori dedicati ai LED supererà i prodotti tradizionali, con un tasso di crescita annuale superiore a 15%.
D15: In che modo la sostenibilità e i requisiti ambientali guidano l'innovazione dei fotocatalizzatori?
Nell'ambito dell'ondata di chimica verde, i PI devono affrontare una duplice sfida: essere essi stessi ecologici e consentire la realizzazione di prodotti sostenibili a valle.
Direzioni dell'innovazione:
-
Materie prime biobased: Sintesi di monomeri iniziatori da risorse rinnovabili.
-
Progettazione per la degradabilità: Residui di iniziatori biodegradabili a fine vita.
-
Sistemi non migratori: 100% iniziatori macromolecolari reattivi, migrazione zero.
-
Tecnologie a base d'acqua: Riduzione delle emissioni di COV.
Caso all'avanguardia: I fotoiniziatori derivati da prodotti naturali (ad esempio, i calconi) stanno entrando in produzione su scala pilota.
D16: Quali sono le nuove esigenze che la fabbricazione digitale (ad esempio, la stampa 3D) pone ai fotoiniziatori?
La precisione della fabbricazione digitale richiede risposte più "intelligenti" da parte degli iniziatori.
Esigenze tecniche:
-
Iniziatori a due fotoni: Per la stampa su micro/nano scala ad altissima precisione.
-
Iniziatori di luce visibile: Adatto per applicazioni sensibili come la bioprinting.
-
Risposta programmabile: Iniziatori "intelligenti" con soglie di risposta sintonizzabili in base all'intensità e alla lunghezza d'onda della luce.
Collo di bottiglia dello sviluppo e svolta: Attualmente, nessun singolo iniziatore soddisfa perfettamente le esigenze di alta velocità, alta precisione e basso restringimento. Iniziatori a meccanismo ibrido (ibrido libero-radicale-cationico) sono attualmente la direzione più promettente.
Parte 6: Ottimizzazione dei costi e strategia di approvvigionamento
D17: Come ridurre i costi dei fotoiniziatori senza compromettere le prestazioni?
Il controllo dei costi non consiste nell'acquistare l'opzione più economica, ma nell'ottimizzare il rapporto qualità-prezzo.
Strategie di ottimizzazione sistematica:
-
Dosaggio preciso: Determinare il carico minimo efficace tramite esperimenti DOE per evitare un uso eccessivo.
-
Sourcing localizzato: Considerare fornitori nazionali di qualità (ad esempio, Jiuri New Materials, Yangfan New Materials) per ridurre i costi logistici e tariffari.
-
Contratti di acquisto alla rinfusa: Firmare accordi quadro annuali con i fornitori per bloccare i prezzi.
-
Consolidamento della formulazione: Ridurre la varietà di iniziatori utilizzati per ridurre i costi di gestione e di test.
Attenzione alle insidie dei costi: Evitare di perseguire esclusivamente il basso prezzo unitario trascurando costo totale di utilizzo (ad esempio, livello di carico, consumo di energia per la polimerizzazione, tasso di difetti).
D18: Quali sono le valutazioni chiave da condurre durante la fase di test dei campioni?
Il test dei campioni è una fase critica per evitare i rischi di fallimento dei lotti.
Protocollo di test standardizzato:
-
Test di prestazione di base: Velocità di polimerizzazione (tempo di assenza di tackle), curva di sviluppo della durezza.
-
Prestazioni di invecchiamento: QUV invecchiamento accelerato (valutazione dell'ingiallimento, perdita di lucentezza).
-
Test di migrazione: Se si tratta di imballaggi per alimenti, effettuare test di migrazione specifici.
-
Simulazione dell'applicazione: Prove in piccoli lotti su linee di produzione reali.
Consigli per la registrazione dei test: Stabilire un Matrice di valutazione dei fotocatalizzatori per registrare quantitativamente tutte le metriche di prestazione per un facile confronto tra i lotti.
Conclusioni: Un approccio sistemico alla selezione dei fotoiniziatori
Selezione di un fotoiniziatore non è una decisione isolata di approvvigionamento. È un progetto di ingegneria dei sistemi che coinvolge corrispondenza delle sorgenti luminose, sinergia delle formulazioni, adattamento dei processi e conformità normativa. In quest'epoca di rapida iterazione tecnologica, i progettisti di sistemi di polimerizzazione devono:
-
Adottare una prospettiva di ciclo di vita completo: Dalla stabilità di stoccaggio e dalla sicurezza di manipolazione alla durata del prodotto finale.
-
Mantenere l'apertura tecnologica: Rimanete informati sui nuovi iniziatori e sulle nuove tecnologie di miscelazione.
-
Rafforzare le partnership con i fornitori: Stabilire meccanismi di condivisione della tecnologia con i principali fornitori.
-
Bilanciare prestazioni e costi: Definire con precisione i requisiti in base allo scenario applicativo per evitare un'eccessiva ingegnerizzazione.
Con l'evoluzione della tecnologia di polimerizzazione UV verso una maggiore ecocompatibilità, efficienza e intelligenza, i fotoiniziatori, in quanto materiali fondamentali in questo campo, accelereranno inevitabilmente il loro ritmo di innovazione. Solo comprendendo a fondo i loro principi, padroneggiando i metodi di selezione e rimanendo al passo con le dinamiche normative è possibile prendere decisioni ottimali in questo mercato in rapida evoluzione, creando un vero vantaggio competitivo per i propri prodotti.
The post What is the core role of photoinitiators in modern industry? appeared first on Changhong Chemical.
]]>The post Why Do the Leveling Agents You Choose Always Cause Problems? appeared first on Changhong Chemical.
]]>I. Tre Mainstream Agenti di livellamento: Caratteristiche, scenari applicativi e insidie
1.1 Misto a base di solventi Agenti di livellamento: Soluzioni d'emergenza efficaci dal punto di vista dei costi: evitare il sovradosaggio
These were my go-to “emergency solutions” when I first entered the industry. Essentially a blend of high-boiling-point solvents—formulated with aromatic hydrocarbons, ketones, and esters—their core function is to adjust solvent evaporation rates. I recall a client complaining that nitrocellulose lacquers developed whitening and failed to achieve adequate gloss during construction in southern China’s rainy season. On-site testing revealed the surface skin formed too quickly due to rapid solvent evaporation, trapping internal solvent. We added 5% of a mixed solvent-based flow agent (aromatic hydrocarbons + esters compounded) to the formulation, and the issue was resolved instantly. Caratteristiche principali e linee guida d'uso- Scenari di applicazione: Risolve solo i problemi di craterizzazione, sbiancamento e lucentezza insufficiente causati da asciugatura troppo rapida del solventeo scarsa solubilità del legante.
- Controlli chiave:
- Tasso di evaporazione: Troppo bassa porta a una riduzione della durezza del film (una volta ho visto un'aggiunta di 7% che ha prodotto un film morbido dopo 3 giorni).
- Intervallo di dosaggio: 2%-7% (in base al volume totale della vernice); il superamento di 7% prolunga notevolmente il tempo di essiccazione.
- Vantaggi unici: Per i rivestimenti verticali (ad esempio, vernice alla nitrocellulosa), migliora la fluidità, aumenta la brillantezza e previene l'appannamento in condizioni di temperatura e umidità elevate.
- Avvertenze sulle insidie: Deve essere usato in sinergia con altri agenti livellanti; l'uso autonomo dà risultati limitati e aumenta il rischio di cedimenti.
1.2 Acrilico Agenti di livellamento: Elevata versatilità ed eccellente ricopertura
These are the current “workhorses” in the market, and their acrylic copolymer structure grants superior compatibility. In the industrial coating projects I oversee today, 80% use acrylic Leveling Agents. Their core mechanism lies in functional groups in the molecular structure: −COOH and −OH adjust compatibility, alkyl esters provide surface activity, and molecular weight directly impacts spreading performance—this explains why acrylic Agenti di livellamento di modelli diversi presentano velocità di flusso molto diverse. Caratteristiche principali e linee guida per l'usoVantaggi di spicco:- Eccellente compatibilità critica, adatta alla maggior parte dei sistemi di rivestimento.
- Inibizione della schiuma e capacità antischiuma integrate, che riducono il costo di ulteriori antischiuma.
- Riverniciabilità superiore: I modelli con gruppi minori -OH/-COOH consentono di rivestire fino a 5 volte senza grinze (testato in laboratorio).
- Deve corrispondere alla polarità tramite test (una volta ho causato crateri sui bordi dei rivestimenti in poliuretano saltando i controlli di compatibilità).
- La selezione del peso molecolare si allinea alla viscosità del rivestimento: modelli ad alto peso molecolare per rivestimenti ad alta viscosità, modelli a basso peso molecolare per sistemi a bassa viscosità.
1.3 A base di silicone Agenti di livellamento: Effetti a doppio flusso e antischiuma: la modifica è fondamentale
Gli agenti livellanti a base di silicone vantano il vantaggio fondamentale di una bassa tensione superficiale (il polidimetilsilossano ha una tensione superficiale di ~20 mN/m), offrendo prestazioni di fluidità e antischiuma molto più elevate rispetto ad altri tipi. Tuttavia, la compatibilità è il loro tallone d'Achille. Early in my career, I used unmodified polydimethylsiloxane directly, resulting in severe cratering in an entire batch of coatings and a loss of nearly 100,000 RMB. I later learned that unmodified siloxanes are incompatible with most coating systems and must undergo modification. Tipi modificati e scenari di applicazione| Metodo di modifica | Vantaggi principali | Sistemi di rivestimento |
| Modifica del polietere | Migliore compatibilità, forte potere antischiuma | Rivestimenti a base d'acqua, rivestimenti poliuretanici |
| Modifica alchilica | Maggiore resistenza ai graffi | Rivestimenti industriali a base di solventi |
| Modifica del fluoro | Effetto superidrofobico | Rivestimenti protettivi speciali |
II. 4 punti critici per l'uso degli agenti di flusso: Dal laboratorio alla produzione di massa
2.1 Logica di selezione: Privilegiare prima il tipo di rivestimento, poi le esigenze funzionali
Molti utenti si concentrano solo sulla "prestazione del flusso" quando selezionano Agenti di livellamentoignorando le proprietà intrinseche del rivestimento. La mia 经验 (esperienza) è:- Rivestimenti a base di solventi: Privilegiare l'acrilico (alta versatilità) o il silicone modificato (per esigenze di flusso elevate).
- Rivestimenti a base d'acqua: I siliconi modificati con polietere sono la prima scelta (eccellente compatibilità, basso rischio di sbrinamento).
- Rivestimenti che polimerizzano a temperatura ambiente (ad esempio, lacca di nitrocellulosa): Uso sinergico di agenti livellanti misti a base di solventi e acrilici.
- Rivestimenti indurenti ad alta temperatura: Privilegiare l'acrilico (buona resistenza al calore, nessuna interferenza con le reazioni di polimerizzazione).
2.2 Controllo del dosaggio: Meno è più - Test radianti
Il dosaggio è la fase più soggetta a errori: un dosaggio troppo basso non produce alcun effetto; un dosaggio eccessivo provoca crateri, cedimenti, scarsa rivestibilità e una serie di altri problemi. Flusso di lavoro standard del laboratorio:- Eseguire test a piccoli campioni a gradienti di 0,1%, 0,3%, 0,5% e 1,0% (in base al volume totale della vernice).
- Ispezionare lo strato di pellicola dopo 48 ore: controllare la fluidità, la brillantezza e la presenza di crateri.
- Confermare il dosaggio ottimale, quindi eseguire un test pilota di scalabilità 10x per evitare rischi di produzione di massa.
2.3 Metodi di applicazione del rivestimento: Suggerimenti per l'adattamento a diversi scenari
Le prestazioni del flow agent sono direttamente influenzate dai metodi di applicazione, un dettaglio spesso trascurato:- Spazzolatura/arrotolamento: Scegliere livellanti acrilici a basso peso molecolare (si stendono rapidamente e riducono i segni del pennello).
- Spruzzatura: Privilegiare i livellanti a base di silicone modificato (bassa tensione superficiale, rapida diffusione, riduce al minimo la buccia d'arancia).
- Rivestimento verticale: Mescola a base di solventi + agenti livellanti acrilici (evita i cedimenti e mantiene la brillantezza).
2.4 Tecniche di miscelazione: La dispersione uniforme è fondamentale
In molti casi, gli agenti livellanti non falliscono per la scarsa qualità del prodotto, ma per una miscelazione non corretta. I miei standard operativi in loco:- Velocità di miscelazione: 300-500 giri/min (una velocità eccessiva introduce bolle d'aria; una lentezza eccessiva provoca una dispersione non uniforme).
- Tempo di miscelazione: Regolare in base al tipo di agente di flusso:
- Miscela a base di solventi: 3-5 minuti (facile da disperdere).
- A base di acrilico/silicone: 5-8 minuti (la dispersione completa è necessaria per i prodotti ad alto peso molecolare).
- Nota: Lasciare riposare l'impasto per 10 minuti prima della costruzione per far uscire le bolle d'aria generate durante la miscelazione.
III. 3 Punti dolenti ad alta frequenza e soluzioni per l'uso degli agenti di flusso
3.1 Scarsa riciclabilità: Bilanciare flusso e riciclabilità
Questo è il problema più comune, soprattutto con i livellanti a base di silicone. Le mie soluzioni:- Privilegiare i livellanti acrilici con gruppi -OH/-COOH (rivestibilità ottimale).
- Se gli agenti a base di silicone sono obbligatori, scegliere modelli modificati con polietere o acrilico e limitare il dosaggio a ≤0,5%.
- Convalida: Eseguire un ciclo di prova "mano-asciutto-rivestimento" per verificare la presenza di grinze/crateri sui bordi nella seconda mano.
3.2 Craterizzazione: L'agente di flusso è stato selezionato in modo errato?
Il cratere deriva da due cause principali: incompatibilità tra l'agente di scorrimento e il rivestimento o dosaggio eccessivo. Seguire questi passaggi per risolvere il problema:- Metodo di eliminazione: Applicare una piccola miscela di vernice e agente di flusso su un vetrino; i crateri sui bordi indicano incompatibilità.
- Piano di adeguamento: Cambiare il tipo di modifica (ad esempio, sostituire il silicone con il polietere modificato) o ridurre il dosaggio (ridurre di 0,2% ogni volta).
- Studio di caso: Abbiamo risolto il problema del cratere nei rivestimenti poliuretanici sostituendo gli agenti livellanti a base di silicone con quelli acrilici e riducendo il dosaggio da 0,8% a 0,4%.
Agente livellante
3.3 Test di compatibilità: 3 Metodi di convalida rapida
Molti utenti trovano macchinosi i test di compatibilità: sono sufficienti semplici metodi:- Metodo di rivestimento del vetrino: Applicare la miscela su un vetrino; assenza di crateri/elaminazione dei bordi dopo 24 ore = qualificato.
- Test di stabilità allo stoccaggio: Mettere in forno a 50℃ per 7 giorni; nessuna precipitazione/strato galleggiante = qualificato.
- Test di variazione della brillantezza: Variazione della brillantezza prima/dopo l'aggiunta ≤5% (evita la perdita di brillantezza dovuta a scarsa compatibilità).
IV. Tendenze future: Sviluppo di agenti di flusso multifunzionali
Con l'inasprimento delle normative ambientali, gli agenti livellanti monofunzionali non possono più soddisfare le richieste del mercato. Attualmente sto sviluppando multifunzionale Agenti di livellamento (scorrevolezza + resistenza ai graffi + resistenza alle macchie) via graft copolymerization of acrylates and fluorine-modified silicones. These agents maintain flow performance while boosting film scratch resistance and stain resistance. Such multifunctional Leveling Agents will become the mainstream, especially for high-end furniture coatings, automotive refinish coatings, and other sectors. If you have relevant needs, feel free to connect with me—we can explore customized solutions together.Chiusura: Quali sono i problemi incontrati dall'agente di flusso?
There are no absolute standards for flow agent selection and use—only the most suitable solutions for your system. All the insights shared here are distilled from years of lab experiments and project practice. Have you faced unsolvable flow issues in your work? For example, selection for special coating systems, construction challenges in extreme environments, or balancing recoatability with flow performance? Leave a comment below, and let’s discuss solutions together!Related product references: For formulation review or sourcing comparison, see CHLUMIAO HO-17/17EH e CHLUMIAO HS-502/503/504/603/605/608/101.
The post Why Do the Leveling Agents You Choose Always Cause Problems? appeared first on Changhong Chemical.
]]>The post From I2959 to LAP: My journey of upgrading hydrogel photocuring technology appeared first on Changhong Chemical.
]]>I vantaggi principali di LAP vanno ben oltre la semplice "buona solubilità in acqua".
La sua più grande innovazione consiste nel combinare perfettamente una fotoiniziazione efficiente con un'eccellente biocompatibilità all'interno della finestra di luce blu di 405 nm, adatta alle cellule. È come dotare le delicate procedure chirurgiche di un bisturi più affilato e sicuro. Ho condotto esperimenti comparativi: nella stessa soluzione di prepolimero GelMA, lo 0,1% (w/v) LAP ha polimerizzato quasi due volte più velocemente con una sorgente luminosa a 405 nm rispetto alla stessa concentrazione di I2959 a 365 nm, e la profondità e l'uniformità di polimerizzazione sono state visibilmente migliorate. Ciò significa direttamente che possiamo mantenere una migliore fedeltà strutturale nella costruzione di scaffold di ingegneria tissutale.II. Approfondimento a livello molecolare: Decostruzione dell'"efficienza" e della "sicurezza" della LAP
Molti manuali dei prodotti riportano solo i risultati, ma come ricercatori in prima linea dobbiamo capire il "perché" di questi risultati. Questo può aiutarvi a evitare molte insidie applicative.1. Struttura del sale di litio fosfato: Il doppio codice della solubilità in acqua e della compatibilità cellulare
Il nome chimico completo della LAP è "fenil(2,4,6-trimetilbenzoil)fosfato di litio". Questa struttura a "sale di litio" è fondamentale. Essa conferisce alla LAP un'incredibile solubilità in acqua: raggiunge circa 47 mg/mL in acqua pura, un valore quasi decine di volte superiore a quello dell'I2959. L'elevata solubilità porta a uno stato di soluzione omogeneo, che è la base fisica per una reticolazione uniforme.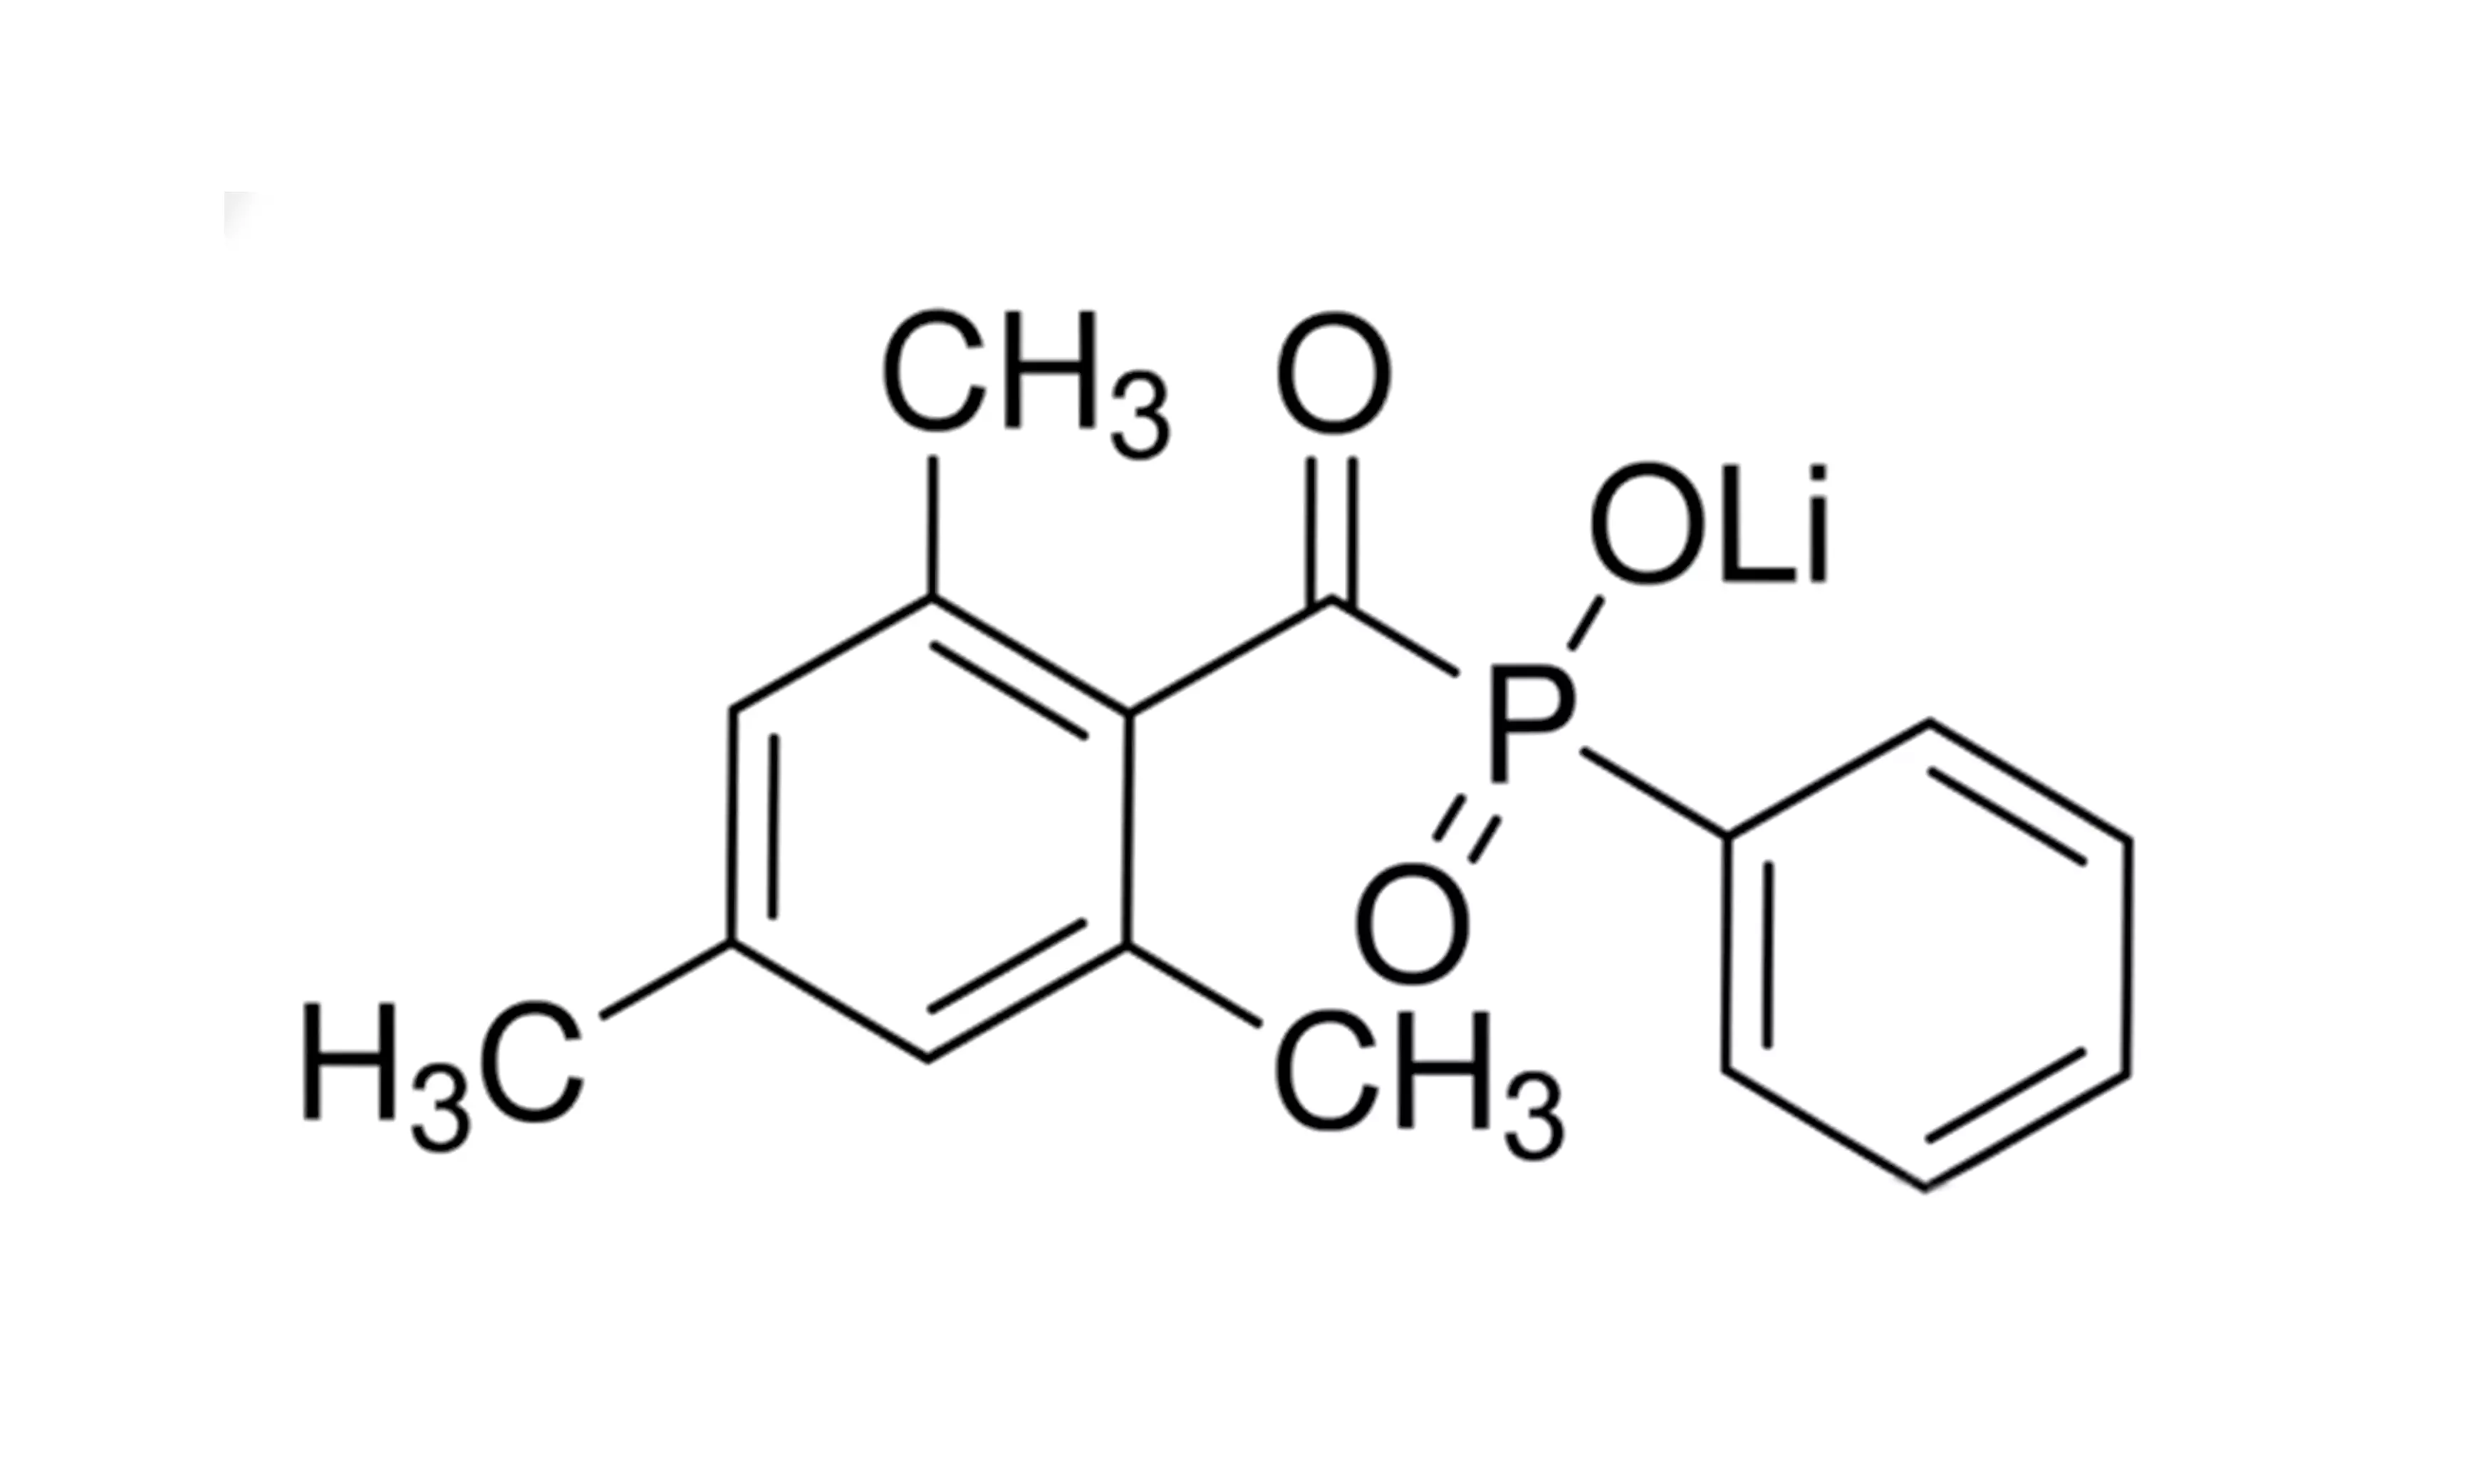
Fotoiniziatore LAP
2. Eccitazione della luce blu a 405 nm: Un salto da "tollerabile" a "amichevole".
La lunghezza d'onda massima di assorbimento della LAP è di circa 384 nm, perfettamente in linea con i 405 nm del LED a luce blu. Questo è un vantaggio strategico. È opinione comune che la luce ultravioletta (soprattutto quella al di sotto dei 365 nm) rappresenti un rischio di danni al DNA. La luce blu a 405 nm, invece, è decisamente più sicura. Negli esperimenti condotti dal nostro team per l'incapsulamento di cellule staminali mesenchimali, abbiamo riscontrato che il tasso di sopravvivenza delle cellule nelle 24 ore nel gruppo che utilizzava la polimerizzazione a 405 nm era in media 15%-20% più alto rispetto al gruppo che utilizzava la polimerizzazione UV a 365 nm.La mia lista di controllo pratica: Selezione della sorgente luminosa e ottimizzazione dei parametri
- Fonte di luce preferita:
- L'intensità della luce è fondamentale:
- Tempo di esposizione:
III. Guida pratica al laboratorio: Come usare efficacemente la LAP?
Anche la migliore teoria ha bisogno di un'applicazione pratica. Di seguito sono riportati i passaggi e i suggerimenti che ho riassunto per aiutarvi a evitare le insidie più comuni.1. Preparazione e conservazione: I dettagli determinano il successo
La LAP è una polvere e, pur essendo stabile, è sensibile all'umidità e alla luce. La mia pratica è la seguente:- Preparazione della soluzione madre:
- Concentrazione di lavoro:
2. Messa a punto per applicazioni specifiche
- Stampa 3D biologica ad alta precisione:
- Incapsulamento diretto delle cellule:
- Una domanda che mi viene posta spesso:
IV. Guardare avanti: Dopo la LAP, qual è il prossimo punto di svolta?
LAP has significantly advanced the field of biomanufacturing. However, based on discussions with my colleagues, the next frontier may be “dynamic photocuring.” Currently, we use one-time, irreversible curing. But in the future, will it be possible to develop photoinitiator systems that respond to specific wavelengths (such as far-red light or two-photon excitation), and whose curing degree or mechanical properties can be “adjusted on demand” or “locally erased”? Imagine printing a cardiac patch and then being able to remotely and gradually adjust its hardening process using non-invasive deep-tissue light to better match the growth rhythm of the native tissue. This might require entirely new molecular designs, such as coupling LAP’s photosensitive groups with reversible reaction Infine, vorrei porvi questa domanda: Quali sono le maggiori sfide che avete incontrato nell'utilizzo della LAP nella vostra ricerca o applicazione specifica? Si tratta di controllare le proprietà meccaniche del gel solidificato o di ottenere una stabilità a lungo termine in co-cultura con tipi di cellule specifici? Condividete le vostre esperienze; discutiamone insieme.Related product references: For formulation review or sourcing comparison, see CHLUMINIT TMO e CHLUMINIT 819.
The post From I2959 to LAP: My journey of upgrading hydrogel photocuring technology appeared first on Changhong Chemical.
]]>The post Benzophenone: More Than Just “Polarity” appeared first on Changhong Chemical.
]]>Ciao, sono Starry e lavoro nell'industria chimica da quasi quindici anni, avendo a che fare ogni giorno con diversi solventi, monomeri e additivi. Se sei un neo-formulatore di cosmetici, un ingegnere che si occupa di polimerizzazione dei raggi UV o semplicemente sei curioso di conoscere i segreti chimici che si celano dietro le creme solari, potresti essere confuso dal concetto di "polarità molecolare" che si trova sui libri di testo. Non preoccupatevi, questo articolo è qui per aiutarvi. Non solo vi spiegherò perché benzofenone è polare, ma anche condividere come questo concetto apparentemente arido di polarità possa essere sia una benedizione che una maledizione nella produzione e nell'applicazione reale, e come possiamo utilizzarlo per risolvere problemi pratici.
I. Da dove viene la polarità? Un "gioco di potere" intramolecolare
Textbooks state that the polarity of benzofenone originates from the carbonyl group (C=O), which is correct. However, in my view, it’s more like a “mixed family”: two “laid-back” nonpolar benzene rings flanking a “dominant” polar carbonyl group.
Il gruppo carbonile: Un "centro di potere" inamovibile
- La differenza di elettronegatività è l'essenza:
La differenza di elettronegatività tra l'ossigeno (3,44) e il carbonio (2,55) è pari a 0,89, il che significa che la coppia di elettroni condivisa è fortemente orientata verso l'atomo di ossigeno.
Il risultato è che l'estremità del carbonile porta una carica parziale positiva (δ+) e l'estremità dell'ossigeno porta una carica parziale negativa (δ-), come un piccolo magnete.
- La mia osservazione personale:
Ricordo che una volta, nel laboratorio di un cliente, stavano misurando il benzofenone con la spettroscopia infrarossa a trasformata di Fourier (FTIR). Il picco della vibrazione di stiramento C=O era forte e netto, intorno a 1680 cm-¹. L'ingegnere indicò lo schermo e disse: "Guardate, questa è la sua 'carta d'identità' di polarità. Più forte è la polarità dell'ambiente, più la posizione di questo picco potrebbe spostarsi". In quel momento, il concetto astratto divenne un picco tangibile sullo schermo.
Polarità complessiva: Il gruppo carbonilico fa la parte del leone
Sebbene i due anelli benzenici cerchino di "neutralizzare" questa polarità, la polarità del gruppo carbonilico è troppo forte e, alla fine, la distribuzione complessiva della carica della molecola rimane ineguale. In poche parole, un'estremità della molecola è leggermente positiva e l'altra è leggermente negativa, con un momento di dipolo maggiore di zero. Questo determina il suo carattere fondamentale nel mondo (solventi) - una molecola "bifronte" con tendenze sia idrofile (carbonili) che lipofile (anelli benzenici). Questa caratteristica è la chiave di volta di tutte le sue applicazioni.
II. Come la polarità influenza il suo destino? Un'interpretazione pratica di solubilità e reattività
Sapere che ha una polarità è solo il primo passo; la chiave è capire come la polarità influisce sul suo comportamento. Ciò è direttamente correlato al modo in cui scegliamo i solventi e progettiamo i processi di utilizzo.
Solubilità: La regola d'oro per prevedere la miscibilità
Una delle domande più frequenti che i miei clienti mi rivolgono è: "Starry, questo benzofenone si dissolvono nel mio sistema?". La mia risposta si basa sempre su una regola empirica: il simile si dissolve nel simile.
I suoi amici preferiti (solventi):
- Solventi polari:
Come etanolo, acetone e acetato di etile. Il suo gruppo carbonilico può formare interazioni dipolo-dipolo con le parti polari di questi solventi e persino legami idrogeno (se il solvente è un alcol), per cui la solubilità è solitamente molto buona.
- Solventi aromatici da moderatamente polari a non polari:
Come il toluene e lo xilene. Sebbene il solvente in sé non sia polare, esistono interazioni di coniugazione π-π tra gli anelli benzenici, che permettono loro di "andare d'accordo" con gli anelli benzenici del benzofenone, per cui anche la solubilità è buona.
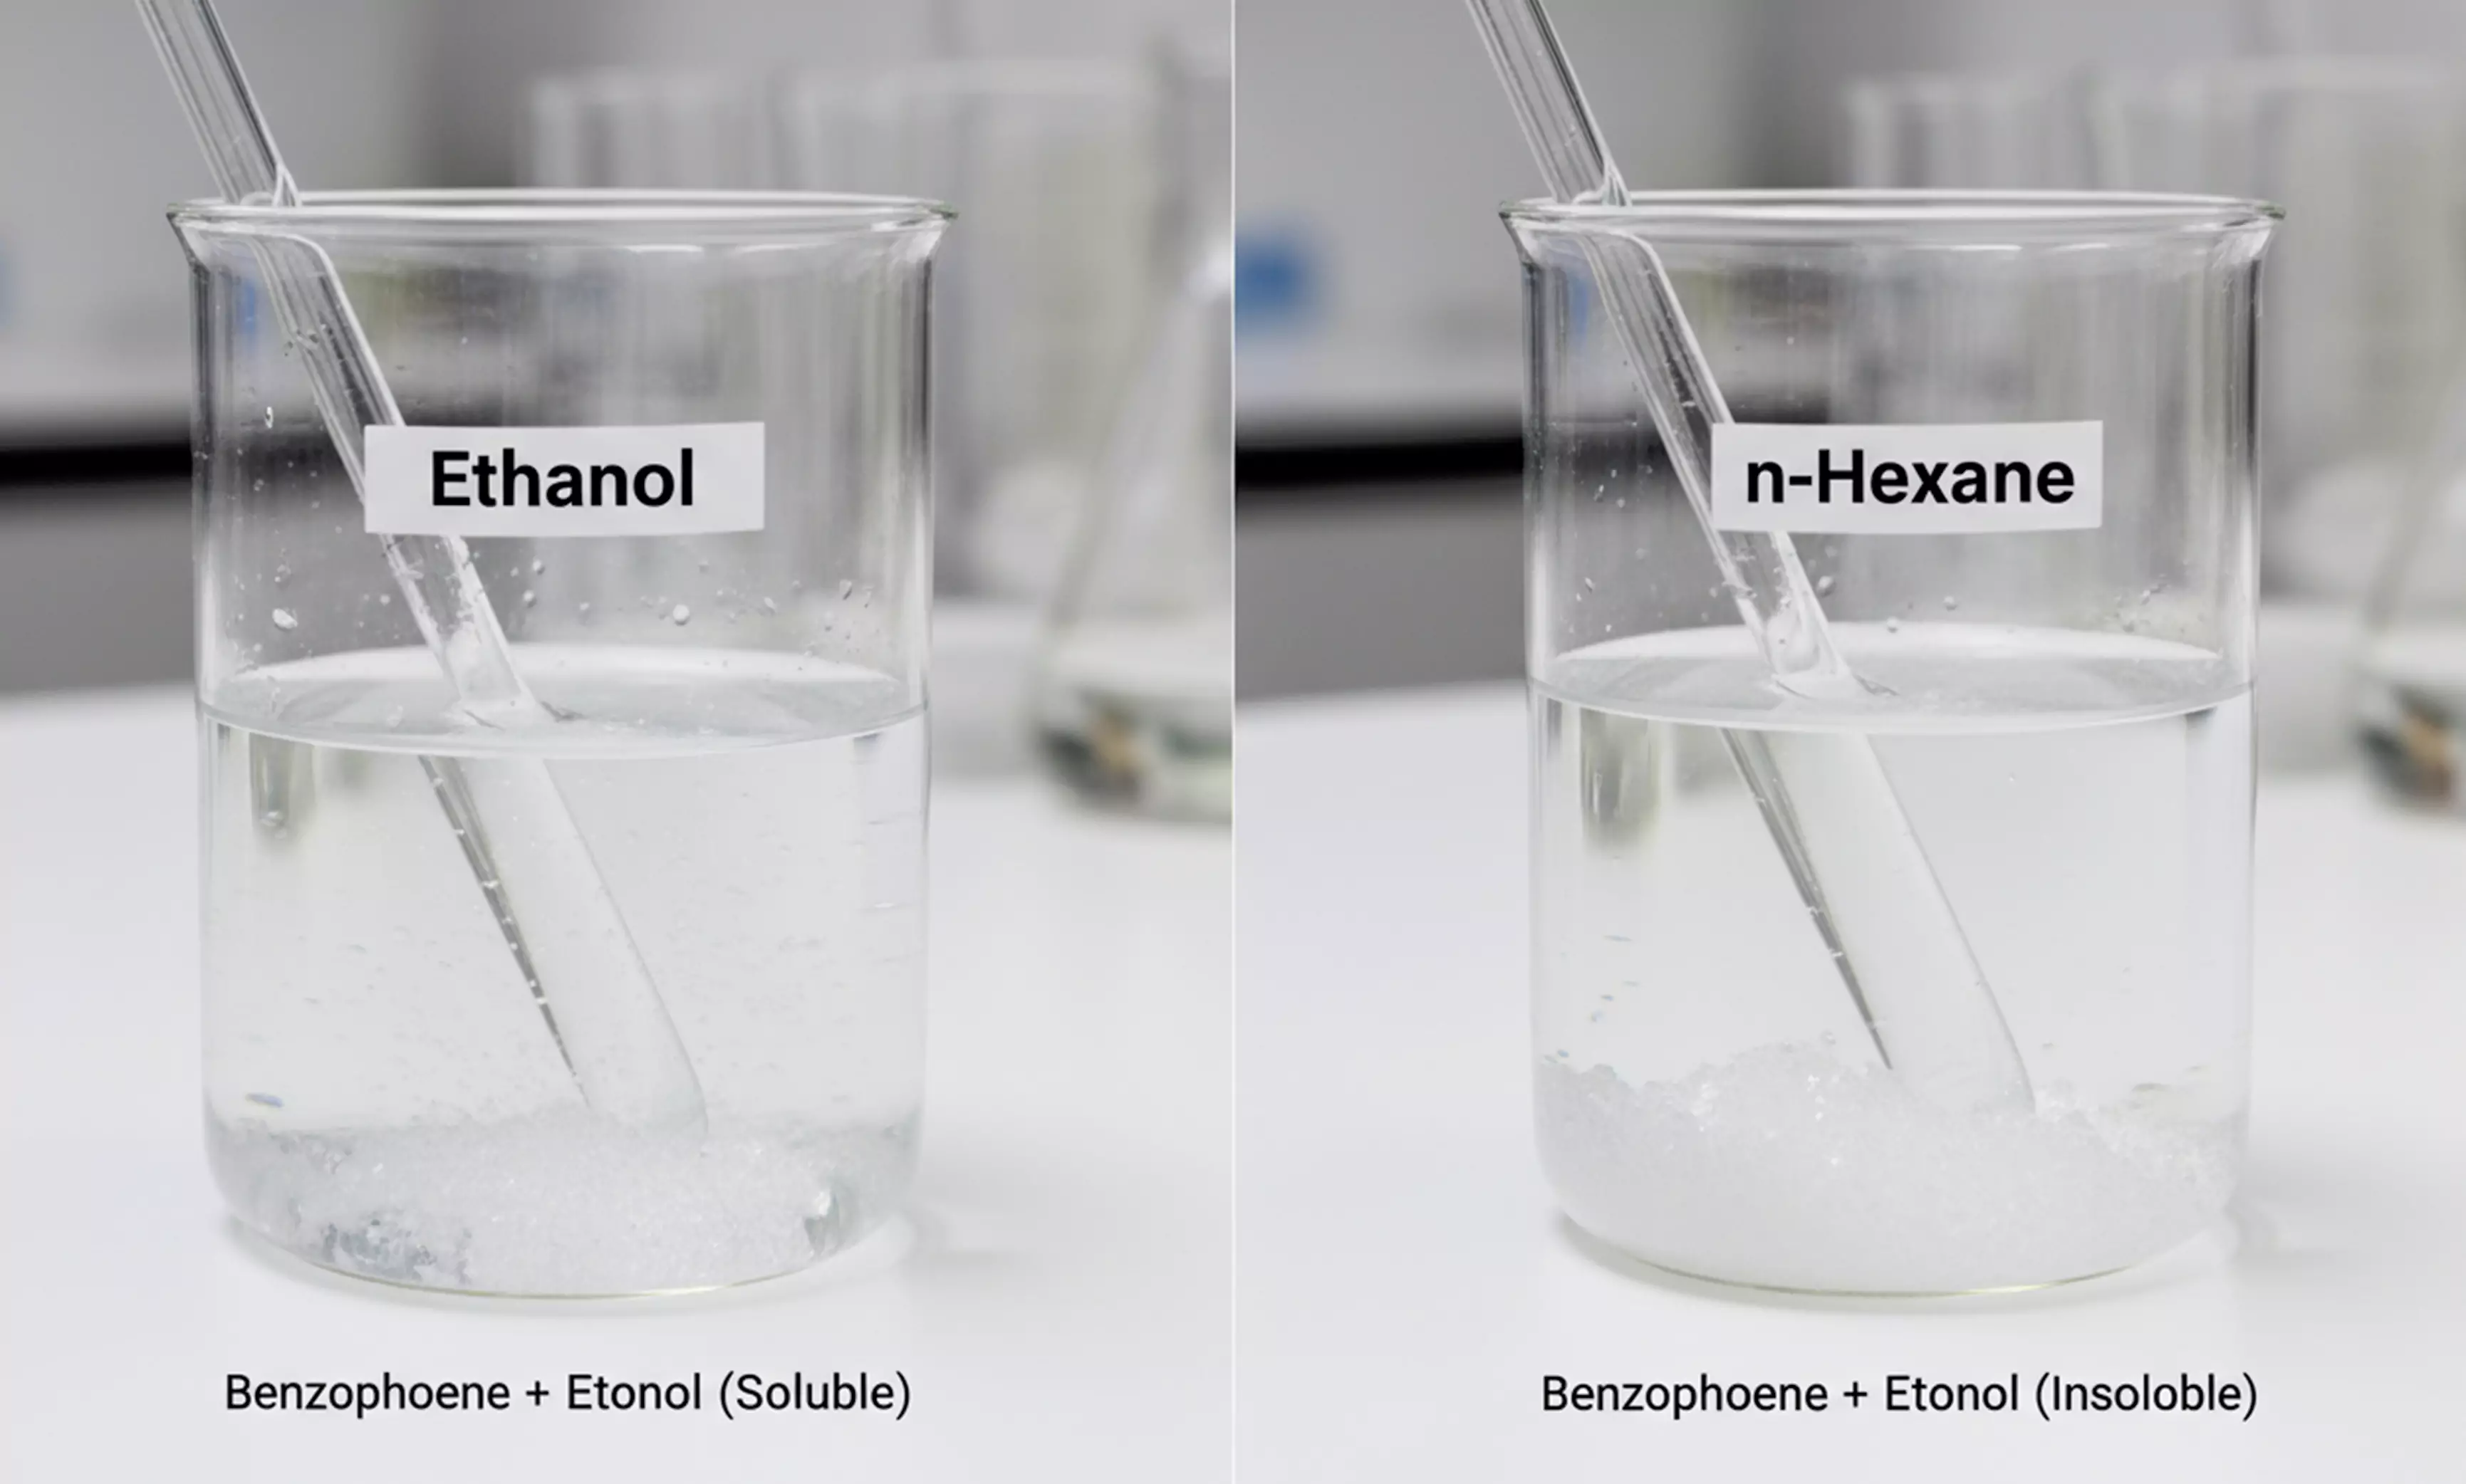
- Una parola di cautela:
Se si utilizza un alcano a catena lunga completamente non polare come fase dell'olio di base (come l'olio minerale), la dissoluzione del benzofenone potrebbe essere più lenta e richiedere un riscaldamento o un'agitazione vigorosa. Spesso consiglio ai clienti di effettuare un semplice test preliminare di solubilità per evitare problemi durante la produzione su larga scala.
Reazioni fotochimiche: Il solvente è il "regista"
Questo è l'aspetto più affascinante del benzofenone e il motivo per cui brilla nel campo della polimerizzazione UV. Il suo percorso di reazione fotochimica dipende fortemente dalla polarità del solvente (mezzo).
- In solventi non polari (come il toluene):
Come in un ambiente "tranquillo", dopo essere stato eccitato dalla luce, segue principalmente il percorso di astrazione dell'idrogeno, generando una specie reattiva chiamata "radicale ketilico". Questo radicale è il "pioniere" che dà inizio alla polimerizzazione dei monomeri di acrilato.
- In solventi polari (come l'acetonitrile):
L'ambiente diventa "attivo" e il benzofenone eccitato può subire processi di trasferimento di un singolo elettrone o addirittura di dissociazione ionica. Qui propongo un'ipotesi audace: con la futura diffusione dei sistemi UV a base acquosa, possiamo utilizzare consapevolmente questa via di ionizzazione in un ambiente acquoso polare per progettare nuovi meccanismi fotoiniziatori più efficienti ed ecologici? Questo potrebbe essere il prossimo hotspot della ricerca.
- Un caso di studio pratico:
Una volta avevamo un cliente che produceva inchiostri UV, ma la velocità di polimerizzazione era sempre insoddisfacente. Dopo aver esaminato il loro processo, ho scoperto che utilizzavano un diluente reattivo a bassa polarità. Ho suggerito di incorporare alcuni monomeri a più alta polarità (come l'idrossietilacrilato), che non solo hanno migliorato la solubilità e l'uniformità del fotoiniziatore benzofenonico, ma hanno anche alterato sottilmente la polarità del microambiente di reazione, ottimizzando così l'efficienza di generazione dei radicali. In definitiva, la velocità di polimerizzazione è aumentata di circa 15%.
III. Come sfruttare la polarità? Strategie di applicazione dai filtri solari agli agenti indurenti
Dopo aver compreso i principi, vediamo come utilizzare efficacemente le caratteristiche "bifronti".
Come agente di protezione solare (ad es. BP3): Bilanciare polarità e stabilità
I derivati del benzofenone (come BP3 e BP2) sono classici assorbitori ultravioletti ad ampio spettro. La loro polarità gioca un ruolo cruciale in questo caso:
- Fornendo la compatibilità:
La moderata polarità consente loro di disperdersi in una certa misura nella fase oleosa dei prodotti per la cura della pelle e di legarsi leggermente allo strato corneo della pelle attraverso legami idrogeno e altre interazioni, riducendo la perdita dovuta al sudore o all'attrito e fornendo una protezione più duratura.
- Raggiungere la "stabilizzazione" intramolecolare:
Ad esempio, il 2-idrossibenzofenone (BP2), il suo gruppo ossidrilico in posizione 2 può formare un legame idrogeno intramolecolare con il gruppo carbonilico adiacente, formando un anello a sei membri.
Questa struttura non solo aumenta la polarità molecolare, ma migliora anche notevolmente la fotostabilità e l'efficienza di assorbimento dei raggi UV, impedendo una rapida fotodegradazione. Questa è l'ingegnosità della struttura chimica.
Come fotoiniziatore: Il compromesso tra solubilità ed efficienza
- Negli adesivi e negli inchiostri UV, il benzofenone è un partner fotoiniziatore comune (spesso utilizzato insieme a coiniziatori amminici).
- La sfida principale:È necessario assicurarsi che sia completamente e uniformemente disciolto nel sistema resinoso di prepolimeri e monomeri. Eventuali precipitazioni porteranno a una polimerizzazione non uniforme e a difetti di prestazione.
Il mio elenco di suggerimenti:
- Pre-dissolvere prima:
Si consiglia di pre-dissolvere il benzofenone con una piccola quantità di un monomero altamente polare (come l'acrilato idrossietilico di cui sopra) prima di aggiungerlo alla resina principale. In questo modo si può prevenire una cristallizzazione localizzata.
- Considerate la compatibilità:
Se la polarità complessiva del sistema è molto bassa, l'uso del solo benzofenone potrebbe non essere efficace. Si può prendere in considerazione l'uso di una combinazione con altri iniziatori più lipofili (come il TPO) o, come già detto, regolare il rapporto tra i monomeri.
- Temperatura di controllo:
In inverno, la bassa temperatura riduce la solubilità del benzofenone in alcuni sistemi. Prima della produzione, le materie prime o il sistema possono essere adeguatamente riscaldati per garantire una miscelazione uniforme.
Infine, ecco una domanda per voi:
Nei problemi di prodotto o di processo che avete riscontrato, la "polarità" di un certo componente potrebbe essere la causa segreta del problema? Pensare alla sua solubilità e alle sue interazioni da una prospettiva diversa potrebbe aprire nuove possibilità.
The post Benzophenone: More Than Just “Polarity” appeared first on Changhong Chemical.
]]>The post Chemical Additives Usage Guide: How to Solve Five Common Problems? appeared first on Changhong Chemical.
]]>Gli ingegneri che lavorano con vernici e inchiostri incontrano spesso problemi frustranti, come l'applicazione non uniforme della vernice, la formazione di bolle e l'errata colorazione. Questi problemi spesso non sono dovuti alle materie prime principali, ma piuttosto alla selezione errata di piccole quantità di "additivi". Di seguito, ho raccolto cinque dei problemi più comuni e le relative soluzioni, basate sull'esperienza pratica nella produzione. Spero che questo possa essere utile a tutti.
Problema 1: cosa fare se l'inchiostro si asciuga troppo lentamente durante la stampa UV su film plastico?
Situazione specifica:
Stampa di motivi su film plastici molto sottili (come quelli in PE e PP) utilizzati per i sacchetti da imballaggio, utilizzando la stampa UV a LED. La velocità della linea di produzione deve essere molto elevata (oltre 150 metri al minuto), ma l'inchiostro non si asciuga completamente o si asciuga troppo lentamente, compromettendo l'efficienza.
Perché questo accade:
Inchiostro UV tradizionale "fotoiniziatori" (che possono essere intesi come "catalizzatori di essiccazione") sono progettati per le vecchie lampade a mercurio e non sono molto "sensibili" alla specifica luce ultravioletta (principalmente 395 nanometri) emessa dalle moderne luci LED a risparmio energetico, per cui la reazione è lenta.
Soluzioni:
- Cambiare il "catalizzatore":
Sostituire l'ingrediente principale con un fotoiniziatore del tipo "TPO", particolarmente adatto ad assorbire la luce a 395 nanometri, per cui si asciuga più rapidamente.
- Aggiungere un "aiutante":
L'utilizzo del solo TPO può lasciare la superficie leggermente appiccicosa (a causa dell'inibizione dell'aria). Per eliminare l'interferenza dell'aria e garantire un'asciugatura completa della superficie, è possibile aggiungere una piccola quantità di un coiniziatore di tipo "amminico" (come l'EDB).
- Notare gli effetti collaterali:
Avoid using the old-fashioned “benzofenone” (BP). Although it is effective, it tends to yellow the film and has a strong odor.
- Come stabilire se sta funzionando:
Utilizzare strumenti professionali per misurare se il tasso di conversione dei componenti reattivi dell'inchiostro supera i 95%; oppure utilizzare un nastro adesivo per verificare se il motivo stampato viene rimosso dal nastro.
Domanda 2: Quando si producono rivestimenti a base d'acqua, l'agitazione e il riempimento generano molta schiuma che è difficile da eliminare. Cosa si può fare?
Situazione specifica:
Durante la produzione di vernice al lattice, l'agitazione ad alta velocità della macchina, il trasporto con la pompa e il riempimento finale nei secchi introducono molta aria, creando una schiuma stabile. Il risultato è un riempimento incompleto dei secchi e un aspetto sgradevole.
Perché questo accade:
Gli antischiuma economici a base di olio minerale inizialmente abbattono la schiuma, ma il loro effetto diminuisce nel tempo e la schiuma ricompare. Un'aggiunta eccessiva può anche causare "craterizzazioni" nella pellicola di vernice (piccoli fori simili a spilli).
Cosa fare:
- Scegliere il tipo giusto:
Utilizzare un antischiuma compositoidealmente uno che contenga sia "silicone modificato con polietere" che "particelle di silice idrofobica". Il primo agisce come una "lancia", perforando rapidamente le bolle di grandi dimensioni, mentre il secondo agisce come una "sabbia", assorbendo ed eliminando continuamente le piccole bolle, con un effetto più duraturo.
- Controllare i dati principali:
Chiedere al fornitore un rapporto di prova di "soppressione della schiuma a lungo termine" per verificare se la schiuma rimane a un livello molto basso per mezz'ora.
- Prestare attenzione alle aggiunte:
Non aggiungerlo tutto in una volta. Aggiungerlo in due fasi: aggiungerne metà durante la macinazione dei pigmenti (per eliminare la schiuma di produzione) e aggiungere l'altra metà prima che la pittura sia finita (per evitare la formazione di schiuma durante il riempimento). Dopo l'aggiunta, mescolare delicatamente per garantire una miscelazione completa.
- Come stabilire se è efficace:
Mettere la vernice finita in forno a 50°C per due settimane (per simulare lo stoccaggio a lungo termine), quindi estrarla e scuoterla per verificare la presenza di schiuma; esaminare la superficie della pellicola di vernice spruzzata con una lente d'ingrandimento per verificarne la scorrevolezza.
Domanda 3: Quando si applica uno strato spesso di vernice su un macchinario edile, la vernice tende a cedere sulle superfici verticali, ma si desidera una finitura liscia. Come si può bilanciare questa situazione?
Situazione specifica:
Quando si verniciano attrezzature di grandi dimensioni, come escavatori e macchine agricole, la vernice ha un elevato contenuto solido (è piuttosto viscosa). Quando viene spruzzata su grandi lastre metalliche verticali, tende a cedere prima dell'essiccazione. Tuttavia, per ragioni estetiche, si desidera una finitura molto liscia dopo l'essiccazione.
Perché questo accade:
Per evitare cedimenti, la vernice deve essere più "spessa" (tixotropica), ma questo ostacola la sua capacità di fluire e livellare. Al contrario, per ottenere una finitura liscia, la vernice è più incline a cedere. Si tratta di una contraddizione.
Cosa fare:
- Utilizzare due componenti diversi per funzioni diverse:
Antiaffossamento: Aggiungere una piccola quantità di silice fumé (ad es. R972). Agisce come una rete, rendendo la vernice più "spessa" quando è ferma, impedendole di scorrere facilmente, senza influire significativamente sulla brillantezza.
- Promuovere il livellamento:
Aggiungere una piccola quantità di un agente livellante acrilico ad alto peso molecolare (ad es. BYK-361N). Questo prodotto uniforma la tensione superficiale della vernice, aiutandola a scorrere e a livellarsi.
- Regolazione del "tasso di evaporazione":
Aggiungere un solvente a lenta essiccazione (ad es. S-150) per mantenere la superficie pittorica "umida" più a lungo, consentendo un maggior tempo di livellamento senza causare gravi cedimenti.
- Come determinare se è giusto:
Usare un apposito "misuratore di cedimenti" per verificare se una pellicola di vernice bagnata di uno specifico spessore si affloscia; dopo l'asciugatura, misurare se la brillantezza è sufficientemente alta e la superficie abbastanza liscia.
Domanda 4: Produciamo paste colorate universali, ma causano problemi (separazione dei colori, screziature) quando vengono utilizzate con sistemi di verniciatura diversi. Cosa possiamo fare?
Situazione specifica:
Il produttore di paste colorate vende le sue paste colorate a diversi produttori di vernici. Alcuni produttori utilizzano resine alchidiche, mentre altri utilizzano resine acriliche o poliuretaniche. La pasta colorante funziona bene in un sistema, ma quando si passa a un altro sistema, i pigmenti si aggregano (flocculano) o il colore diventa irregolare.
Perché questo accade:
Il "disperdente" presente nella pasta colorata agisce come una mano, trattenendo le particelle di pigmento e mantenendole stabilmente disperse. Le resine di vernici diverse sono come "ambienti" diversi e alcuni "ambienti" possono allontanare la "mano" del disperdente, lasciando i pigmenti senza controllo e facendoli raggrumare.
Cosa fare:
- Scegliere una "mano" che tenga bene:
Utilizzare disperdenti copolimerici a blocchi. Hanno più "mani" che afferrano saldamente i pigmenti e hanno meno probabilità di essere separati da diversi "ambienti" di resina.
- Scegliete una "mano" con una forte capacità di adattamento:
La catena che si estende da questa "mano" (catena di solvatazione) dovrebbe essere di media polarità (ad esempio, una catena di poliestere), in modo da rimanere stabile in resine sia polari che non polari, garantendo un'ampia compatibilità.
- Eseguire prove di miscelazione:
Mescolare la pasta colorata con tutte le resine che il cliente potrebbe utilizzare ed eseguire un "test di sfregamento con le dita": Raschiare la miscela su un cartoncino di prova in bianco e nero, strofinarne una parte con il dito e confrontare il colore delle aree strofinate e non strofinate. Se i colori sono uniformi, non c'è alcun problema.
- Come determinare se è buono:
Dopo aver mescolato la pasta colorata con almeno 5 resine comuni, la finezza non dovrebbe cambiare e non dovrebbero esserci sedimentazioni o grumi dopo una settimana.
Domanda 5: L'inchiostro bianco UV ingiallisce facilmente. Come possiamo mantenerlo bianco a lungo?
Situazione specifica:
L'inchiostro bianco UV utilizzato per le etichette e gli imballaggi di fascia alta ha un aspetto molto bianco quando è appena stampato, ma dopo un po' di tempo, o dopo essere stato esposto alla luce per lungo tempo, diventa sensibilmente giallo, compromettendo notevolmente il suo aspetto.
Perché questo accade?
In primo luogo, alcuni fotoiniziatori presenti nell'inchiostro (come ITX e BP) sono inclini a ingiallire da soli o dopo la reazione; in secondo luogo, il bianco è il più sensibile all'ingiallimento e l'esposizione alla luce innesca una reazione di ossidazione continua che porta a un ingiallimento crescente.
Cosa fare:
- Evitare la fonte:
evitare assolutamente l'uso di fotoiniziatori inclini all'ingiallimento, come l'ITX e il benzofenone (BP), ed evitare anche i sistemi che richiedono "ammine" come coiniziatori.
- Utilizzare una buona combinazione:
Si consiglia la combinazione di Irgacure 184 e TPO. Il 184 è responsabile dell'essiccazione della superficie, mentre il TPO è responsabile dell'essiccazione degli strati più profondi. Questi due prodotti lavorano insieme in modo efficace ed entrambi sono varietà a basso grado di ingiallimento.
- Aggiungere un "ombrello protettivo":
Aggiungere una piccola quantità di uno stabilizzatore di luce composito, che contiene "stabilizzatori di luce a base di ammine inibite (HALS)" e "assorbitori di raggi ultravioletti (UVA)". Il primo agisce come una "guardia del corpo" per catturare i radicali liberi che causano l'ingiallimento, mentre il secondo agisce come una "protezione solare" per assorbire la luce ultravioletta, prevenendo l'ingiallimento sotto due aspetti.
- Come determinare se è buono:
Utilizzare un colorimetro per la misurazione. Il valore di bianco L deve essere alto (>92) e il valore di giallo b deve essere basso (<1,0) subito dopo la polimerizzazione; dopo un periodo di invecchiamento accelerato sotto la luce ultravioletta.
In sintesi
Risolvere i problemi legati a questi additivi chimici è in realtà abbastanza semplice: innanzitutto, capire le circostanze specifiche in cui si verificano i problemi; poi, identificare esattamente quale fase del processo causa il problema; quindi, selezionare un additivo specificamente progettato per affrontare quel particolare problema; infine, stabilire standard chiari per verificare se il problema è stato veramente risolto.
Seguendo questo approccio, e attraverso prove e raccolte di dati ripetute, si può gradualmente abbandonare l'idea di affidarsi esclusivamente all'esperienza e ai tentativi, e il lavoro diventerà molto più efficiente ed efficace.
The post Chemical Additives Usage Guide: How to Solve Five Common Problems? appeared first on Changhong Chemical.
]]>The post Challenges and Opportunities in Industrial UV Curing appeared first on Changhong Chemical.
]]>
Parte 1: Principi di base e insidie comuni della selezione
D1: Quali sono le differenze fondamentali tra fotocatalizzatori cationici e radicali liberi? Come sceglierli nelle applicazioni pratiche?
Punto dolente dello scenario: Gli ingegneri spesso si trovano a dover scegliere tra questi due sistemi quando sviluppano nuove formulazioni, soprattutto quando il prodotto deve bilanciare più requisiti di prestazione. Analisi approfondita: I sistemi a radicali liberi (come TPO, 819) hanno velocità di reazione elevate e costi inferiori, ma sono sensibili all'ossigeno e hanno un tasso di ritiro da polimerizzazione più elevato (di solito 5-10%). I sistemi cationici (come i sali di iodonio e i sali di solfonio) hanno un minore ritiro da polimerizzazione (1-3%), non sono inibiti dall'ossigeno e hanno forti effetti post-curing, ma sono sensibili all'umidità e hanno una velocità di reazione iniziale più lenta. Soluzione Changhong: Non ci limitiamo a consigliare un prodotto specifico, ma stabiliamo una matrice di selezione in quattro fasi: Test di compatibilità dei substrati: Pre-testate le prestazioni di adesione su diversi substrati come plastica, metalli e vetro. Valutazione dell'ambiente di cura: Analizzare se la linea di produzione si trova in un ambiente con azoto, in un ambiente con aria o in un ambiente parzialmente isolato. Priorità dei requisiti finali di prestazione: Classificare i requisiti come la resistenza agli agenti atmosferici, la flessibilità e la resistenza chimica in base alla priorità. Progettazione di sistemi misti: Il 70% delle applicazioni industriali utilizza sistemi misti. Ad esempio, la nostra serie CHG-8010 combina fotoiniziatori cationici e radicali liberi a livello molecolare, ottenendo sia una rapida essiccazione superficiale che una completa polimerizzazione profonda, con un restringimento controllato al di sotto di 4%.D2: Perché la selezione dei fotoiniziatori per i sistemi UV a base d'acqua è così difficile? Come si possono risolvere i problemi di migrazione?
- Punti dolenti dello scenario: Le vernici UV a base acquosa sono in rapida crescita nei settori del legno e della plastica, ma i fotoiniziatori tradizionali solubili in olio hanno una scarsa disperdibilità in fase acquosa e rischi di migrazione elevati, soprattutto in applicazioni sensibili come gli imballaggi alimentari e i giocattoli.
- Un caso reale di settore: Un'azienda produttrice di mobili per bambini che esportava nell'UE ha ripetutamente fallito i test di migrazione dei rivestimenti UV, rischiando multe sostanziali.
- Fotoiniziatori a base acquosa della serie CHG-W: Introducendo segmenti di glicole polietilenico e gruppi di acido carbossilico, il fotoiniziatoreLe molecole possiedono capacità autoemulsionanti, formando dispersioni stabili di 50-100 nm nella fase acquosa.
- Meccanismo di blocco della migrazione: Dopo la polimerizzazione, i gruppi attivi del prodotto si reticolano con i monomeri multifunzionali del sistema, diventando "bloccati" nella rete polimerica. Secondo test di terze parti, in un test di migrazione accelerata di 8 settimane, la quantità di migrazione di CHG-W803 è stata solo 3% di quella dell'ITX tradizionale.
Parte seconda: Soluzioni approfondite per scenari di produzione di fascia alta
D3: Come bilanciare il conflitto tra "posizionamento rapido" e "resistenza finale" nella polimerizzazione UV degli adesivi strutturali per autoveicoli?
Punto dolente dello scenario: Gli adesivi strutturali body-in-white per il settore automobilistico devono raggiungere il posizionamento iniziale entro 30 secondi (per rispettare il tempo di ciclo della linea di produzione), ma la resistenza finale richiede 24 ore per svilupparsi completamente, influenzando i processi successivi.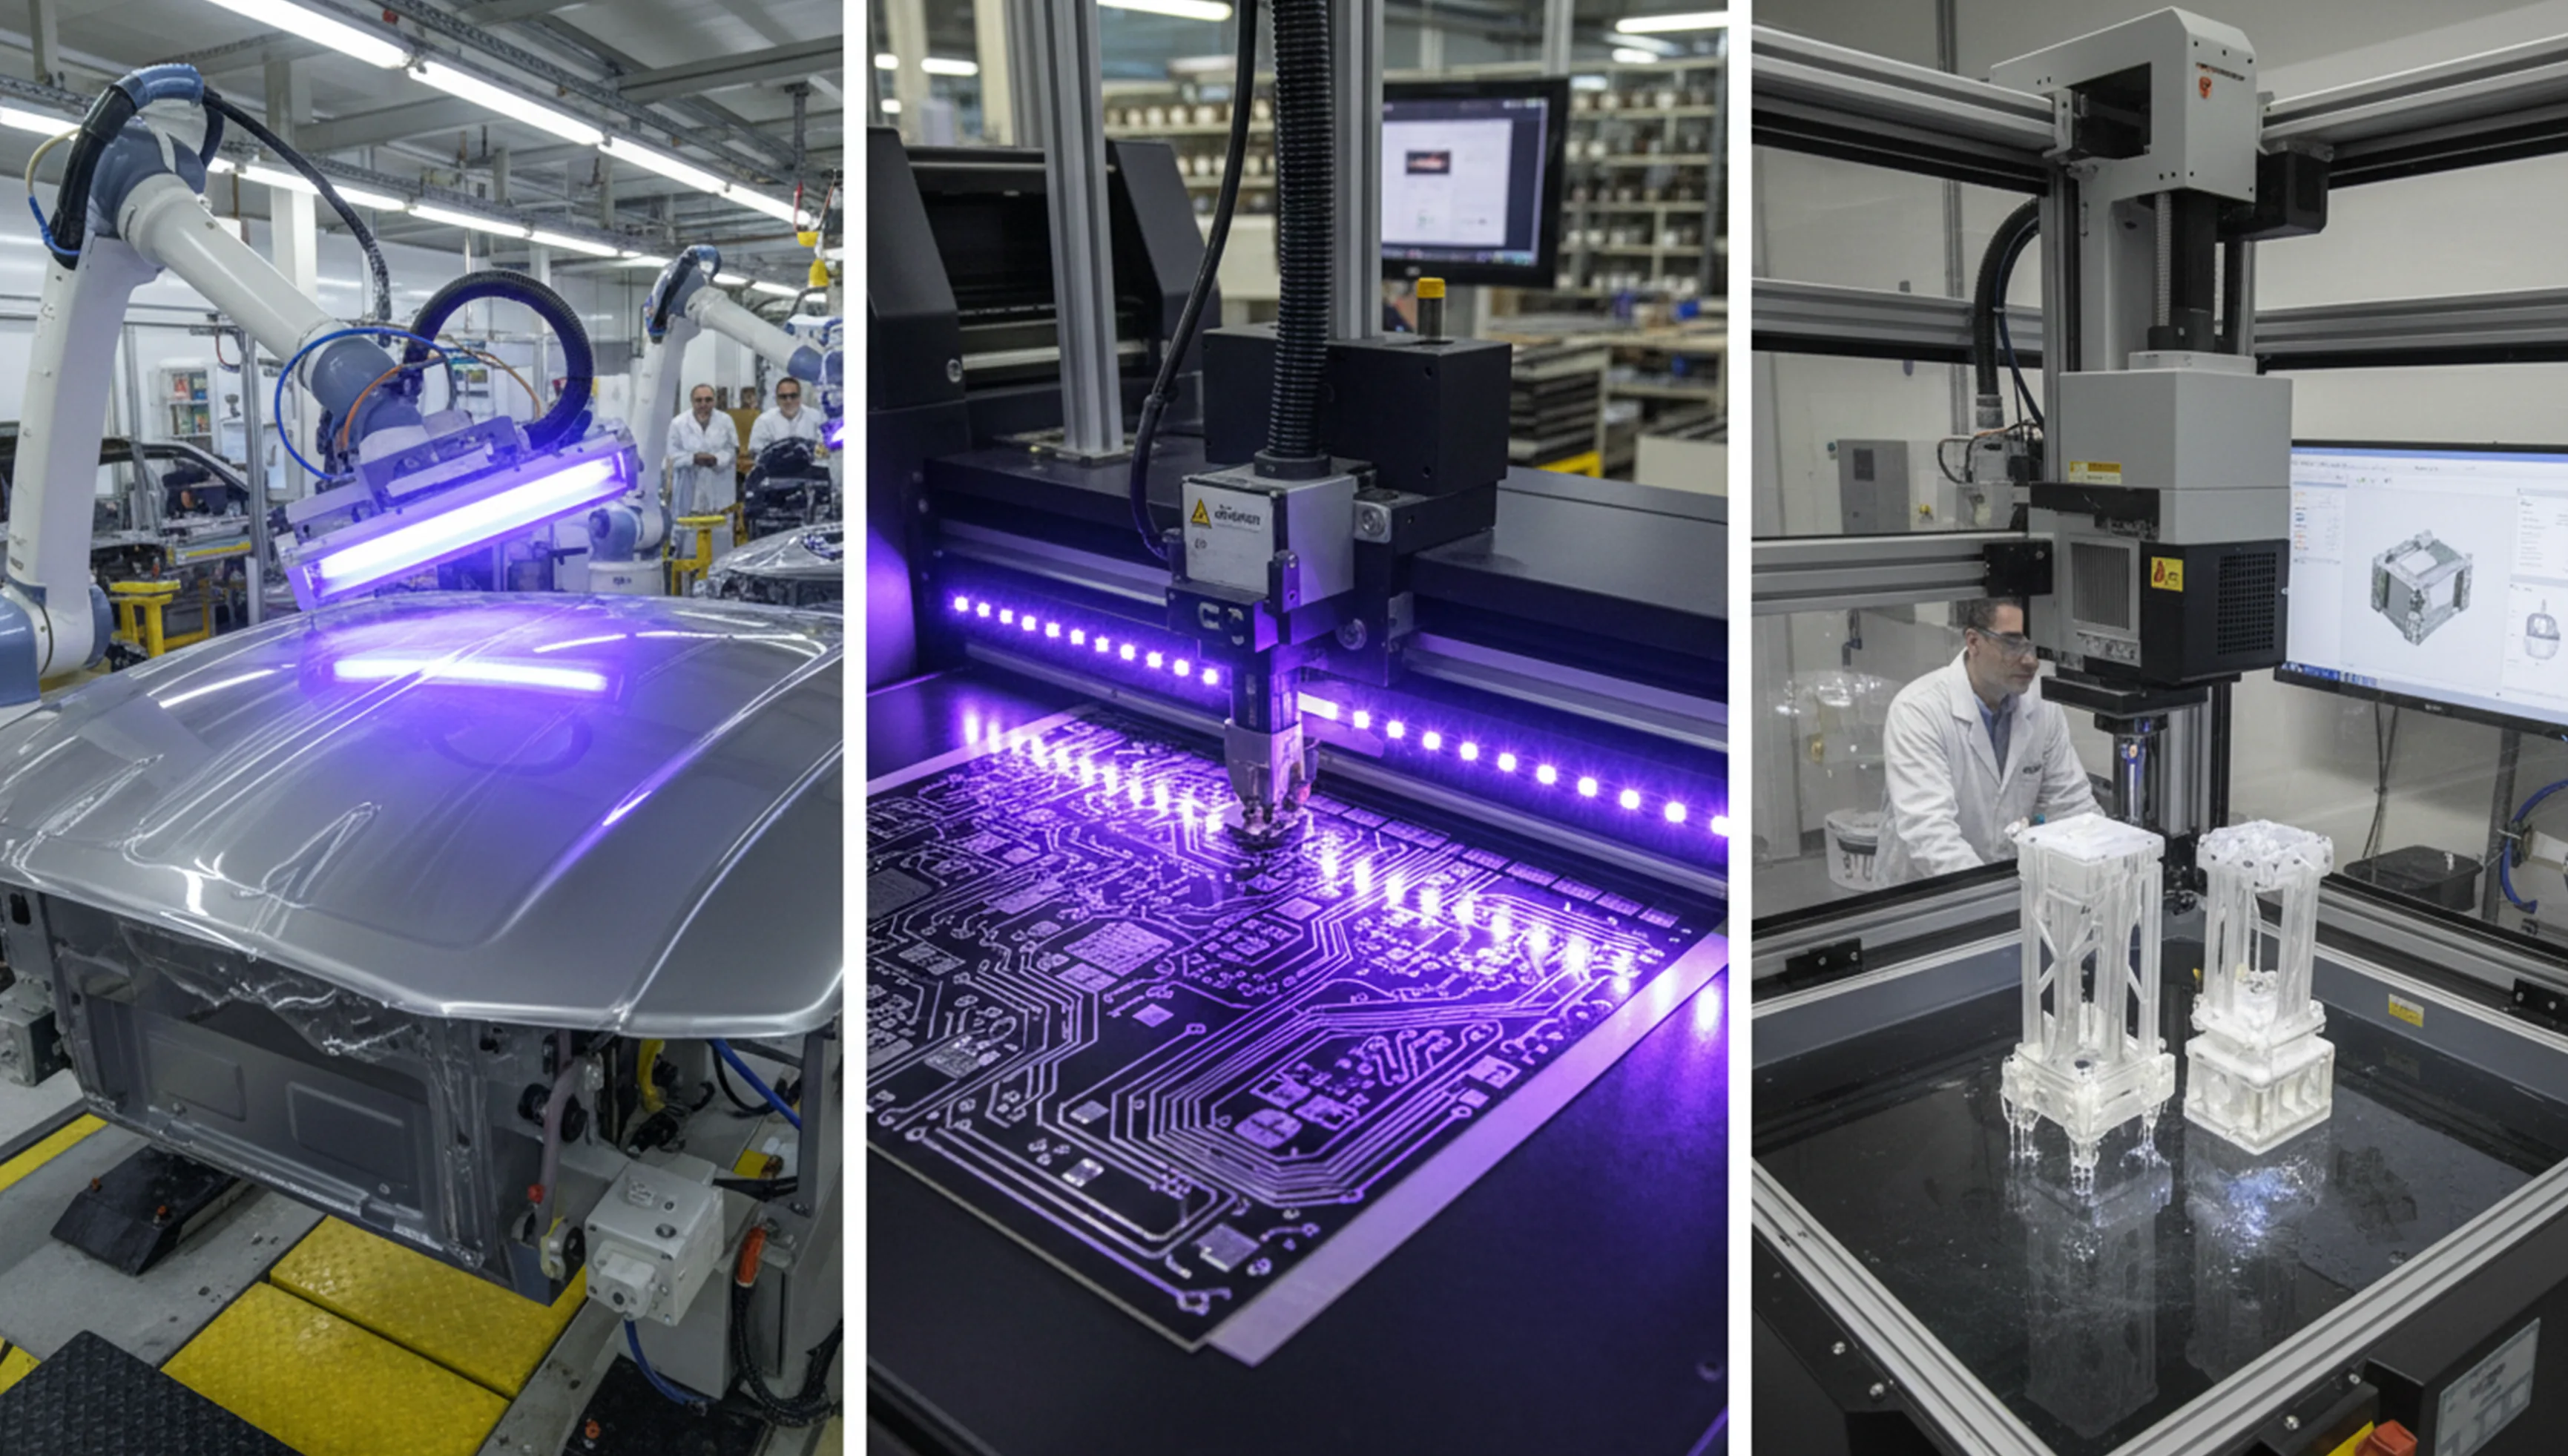
Abbiamo sviluppato un sistema di polimerizzazione a doppio stadio:
Prima fase: Posizionamento rapido (0-30 secondi)- Utilizzando l'ossido di acilfosfina ad alta attività CHG-A501, la gelificazione avviene in 3 secondi sotto una sorgente luminosa a LED da 1500mW/cm².
- La resistenza iniziale al taglio raggiunge i 2MPa, soddisfacendo i requisiti per la movimentazione dei pezzi.
- Il sistema contiene l'iniziatore cationico latente CHG-A502, che reagisce lentamente a temperatura ambiente.
- In combinazione con il monomero CH-Monomer A10, di nostra proprietà, si forma una struttura a rete compenetrata.
- Dopo 24 ore, la resistenza alla trazione raggiunge i 35MPa e la tenacità all'impatto è superiore di 50% rispetto alle soluzioni tradizionali.
Punti salienti dell'adattamento del processo:
Forniamo ai clienti una soluzione di ottimizzazione della curva intensità-tempo della luce per le loro linee di produzione: Prima stazione: Alta intensità luminosa (2000mW/cm²) e irradiazione di breve durata (5 secondi) - per ottenere la polimerizzazione della superficie. Seconda stazione: Media intensità di luce (800mW/cm²) e lunga durata di irradiazione (25 secondi) - per garantire una polimerizzazione profonda. In condizioni naturali: Il sistema latente continua a reagire, massimizzando la forza.Parte 3: Applicazioni speciali e sfide tecnologiche emergenti
Descrizione del problema: Gli adesivi a polimerizzazione UV utilizzati negli imballaggi elettronici subiscono ingiallimenti, screpolature e bolle d'aria durante la saldatura a riflusso, con conseguenti guasti all'imballaggio dei chip. Affrontiamo questa sfida da tre punti di vista:| Approccio tradizionale: | Soluzione Changhong: | Miglioramento delle prestazioni: |
| Iniziatore di radicali liberi ordinari | Sistema cationico + resina epossidica | Temperatura di distorsione termica aumentata di +50℃ |
| Semplice aggiunta di riempitivo inorganico | Distribuzione del gradiente di nano-SiO₂ trattato in superficie | Coefficiente di espansione termica ridotto da 60% |
| Polimerizzazione a punto singolo | Pacchetto illuminazione a gradiente + processo di post-curing | Stress interno ridotto da 70% |
D4: Come risolvere il problema della polimerizzazione superficiale ma incompleta sul fondo quando si polimerizzano rivestimenti spessi (>500μm)?
Punto dolente dello scenario: Nelle applicazioni di rivestimento ad alto spessore, come i rivestimenti industriali anticorrosione e i rivestimenti per pavimenti, i sistemi UV tradizionali possono polimerizzare solo la parte superiore di 200-300μm, lasciando la resina sottostante non sufficientemente reattiva.La nostra soluzione si basa sul principio della compensazione dell'intensità luminosa:
Nucleo tecnico: Assorbimento graduale Fotoiniziatore Sistema Strato superficiale (0-200μm): CHG-D301 - Alto tasso di assorbimento, reazione rapida per formare uno "strato protettivo". Strato intermedio (200-400μm): CHG-D302 - Tasso di assorbimento medio, penetra nello strato superficiale per continuare la reazione Strato inferiore (400-500μm+): CHG-D303 - Basso tasso di assorbimento, utilizza in modo efficiente la luce residua In combinazione con l'innovazione di processo: Soluzione con sorgente luminosa a doppia lunghezza d'onda: Si consiglia di utilizzare una sorgente luminosa LED combinata da 395 nm + 365 nm. Tecnologia di regolazione della viscosità: L'aggiunta del nostro additivo di flusso CHG-D310 riduce la viscosità del sistema, consentendo al fotoiniziatore di ridistribuirsi per diffusione durante il processo di polimerizzazione. Risultato: In un rivestimento trasparente di 500μm, il grado di indurimento del fondo è passato dal tradizionale 65% a 92% e la durezza della matita ha raggiunto 2H.HQ5: In che modo le resine fotosensibili per la stampa 3D possono soddisfare contemporaneamente le esigenze di alta precisione e bassa contrazione?
Punto dolente dello scenario: Especially in dental models and precision parts printing, a shrinkage rate of 0.1% can lead to assembly failure. We optimize the entire chain from materials to equipment and processes: Livello del materiale: Design del monomero a basso restringimento: Sviluppo di monomeri estere spirociclici, che subiscono una polimerizzazione ad apertura anulare durante la polimerizzazione, con espansione di volume che compensa il ritiro. Iniziatore CHG-3D701: Ottimizzato specificamente per i laser LED a 405 nm, raggiunge un'efficienza quantica di 0,85 (media del settore 0,65). Collaborazione con le attrezzature: Ha creato una libreria di condivisione dei parametri con i principali produttori di stampanti 3D, fornendo pacchetti di parametri di esposizione pre-ottimizzati per diverse marche di apparecchiature (come Formlabs e UnionTech). Caso pratico: Stampa di corone dentali Resina tradizionale: Velocità di restringimento 1,8%, deviazione di precisione del bordo ±50μm Sistema CHG-3D701: Shrinkage rate 0.3%, edge precision ±15μm Post-processing time reduced by 40% (no secondary thermal curing required)Parte 4: Adattamento del processo e stabilità della produzione
D6: Come devono essere selezionati i fotoiniziatori corrispondenti alle diverse sorgenti luminose (lampade a mercurio, LED, laser)?
Punto dolente dello scenario: Quando le fabbriche passano all'illuminazione a LED, scoprono che l'efficienza di polimerizzazione delle formule originali diminuisce del 30-50%. Disponiamo della piattaforma di test delle sorgenti luminose più completa, che copre:- Lampade tradizionali a mercurio: Spettro completo 200-450nm
- Sorgenti luminose a LED: 365nm, 385nm, 395nm, 405nm, 415nm lunghezze d'onda principali
- Sorgenti luminose speciali:Lampade ad eccimeri (172nm, 222nm), sorgenti di luce laser (355nm, 532nm)
- Conversione da lampada a mercurio a LED: La chiave è la selezione di fotoiniziatori a lunga lunghezza d'onda. Forniamo un pacchetto di valutazione della conversione CHG-LED, che include campioni di tre fotoiniziatori con diverse lunghezze d'onda di assorbimento, consentendo ai clienti di testare rapidamente la soluzione più adatta.
- Sinergia a più lunghezze d'onda:Per i pezzi di forma complessa, si consiglia un sistema di fotoiniziatori a doppia lunghezza d'onda (CHG-DW401+DW402) per garantire una polimerizzazione sufficiente anche nelle zone d'ombra.
- Compensazione dell'attenuazione dell'intensità luminosa: Le sorgenti luminose a LED subiscono un'attenuazione dell'intensità luminosa di circa 10-15% dopo 2000 ore di utilizzo. La nostra serie CHG-LA ha una piattaforma più ampia di "gradi di polimerizzazione", che garantisce la stabilità della polimerizzazione per tutta la durata di vita della sorgente luminosa.
D7: Come garantire una polimerizzazione sufficiente nei sistemi ad alto contenuto di pigmenti (come le vernici colorate e gli inchiostri neri UV)?
Punto dolente dello scenario: In black UV inks, carbon black absorbs most of the ultraviolet light, making curing extremely difficult. This usually requires adding excessive amounts of photoinitiators, leading to odor and migration problems. We have developed a photon upconversion and scattering utilization technology:Meccanismo di ridistribuzione dei fotoni:
CHG-P401: Possiede proprietà fluorescenti, assorbendo lunghezze d'onda corte (ad esempio, 365 nm) ed emettendo lunghezze d'onda lunghe (ad esempio, 405 nm). CHG-P402:L'agente di diffusione è rivestito sulla superficie delle particelle di pigmento, convertendo la luce diretta in luce diffusa e aumentando il percorso della luce.Design della polimerizzazione a strati:
 Soluzione tradizionale: Aggiunta uniforme di fotoiniziatore - assorbimento eccessivo nello strato superficiale, insufficiente nello strato inferiore.
Soluzione Changhong: Progettazione della distribuzione dei gradienti
- Strato superficiale: Bassa concentrazione, per evitare l'eccessiva polimerizzazione e la fragilità
- Strato intermedio: Concentrazione media, zona di reazione centrale
- Strato inferiore: Alta concentrazione, per compensare l'attenuazione dell'intensità luminosa
Risultati effettivi:
Black UV ink (5% carbon black content) is completely cured at a thickness of 50μm. Total photoinitiator usage is reduced by 25%, and odor is reduced by 2 levels. Improved storage stability (viscosity increase <5% after 6 months).Conclusione: Da fornitore di prodotti a facilitatore tecnologico
Attraverso un'analisi approfondita dei 20 scenari sopra descritti, possiamo chiaramente vedere che la complessità della moderna tecnologia di polimerizzazione UV supera di gran lunga la semplice selezione dei prodotti. Changhong ChemicalCon la sua strategia di base di "adattamento dello scenario guidato dalla tecnologia", ha costruito una capacità di supporto completa, dalla progettazione molecolare all'implementazione del processo.I nostri valori fondamentali:
- Profonda comprensione degli scenari: Non ci limitiamo a fornire i parametri del prodotto, ma comprendiamo la vostra linea di produzione, le vostre applicazioni finali e le vostre reali sfide. - Assistenza tecnica a ciclo completo: Fornendo continui aggiornamenti tecnici e ottimizzazione dei processi, dalla consultazione iniziale alla produzione di massa stabile. - Miglioramenti quantificabili delle prestazioni: Ogni soluzione viene fornita con chiari indicatori di miglioramento delle prestazioni e metodi di verifica. - Ottimizzazione sostenibile dei costi: Helping customers establish long-term cost advantages through technological means, not just simple price reductions. The future of UV curing technology lies in precise matching and deep collaboration. Let’s explore together and transform the precision of chemistry into industrial value.Related product references: For formulation review or sourcing comparison, see CHLUMINIT 20108 e CHLUMINIT 938.
The post Challenges and Opportunities in Industrial UV Curing appeared first on Changhong Chemical.
]]>